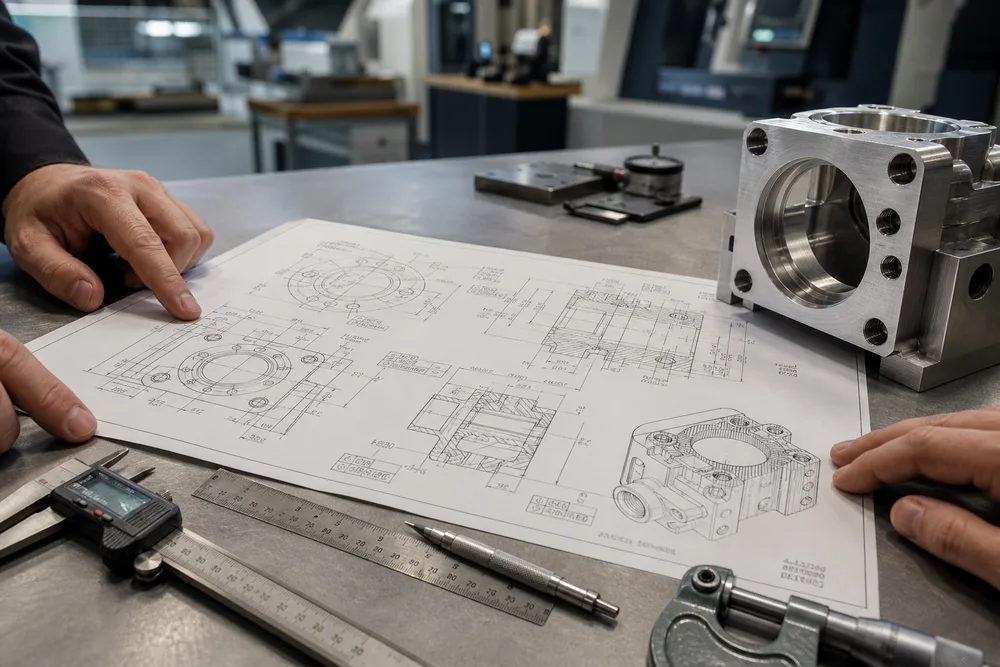
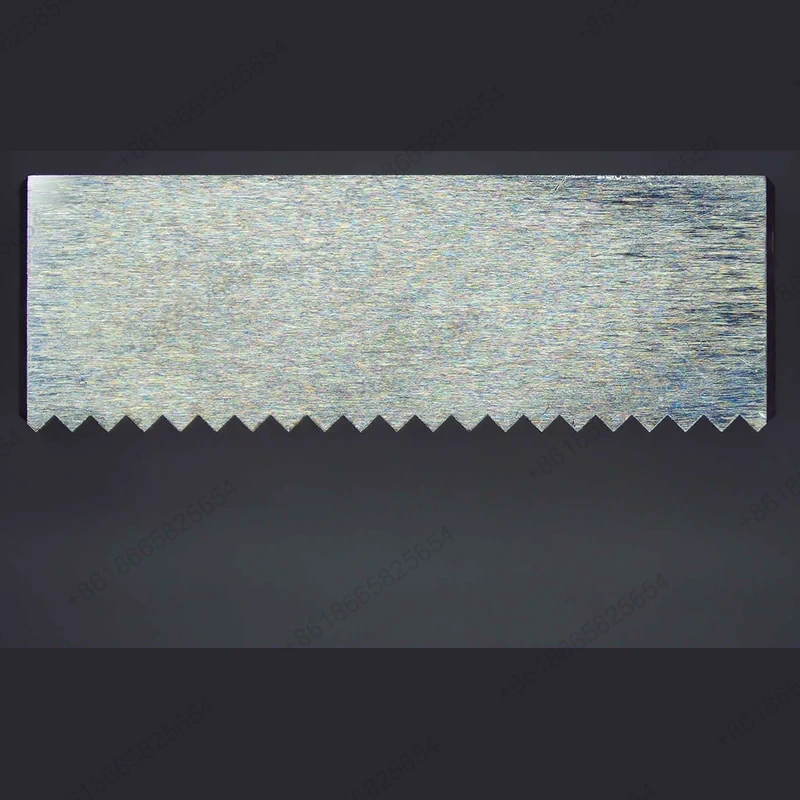
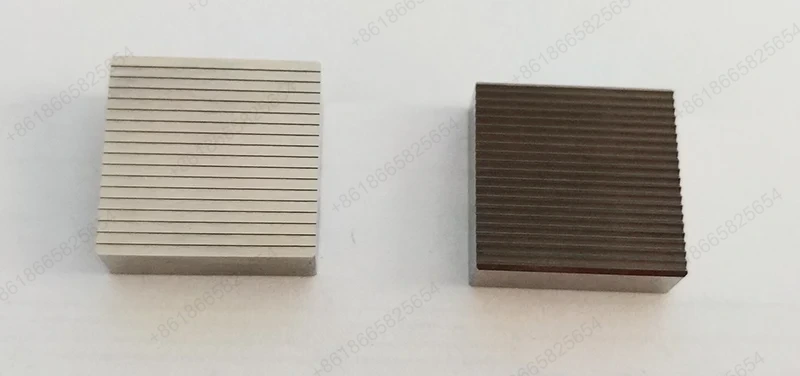
Pienet suunnittelukomponentit yhdistävät usein pienet mitat ja vaativat reiän sijainnin, pinnan viimeistelyn, samankeskisyyden ja geometrisen tarkkuuden vaatimukset. Osa saattaa näyttää ulkoisesti yksinkertaiselta, mutta vaatii silti huolellista sisäisten ominaisuuksiensa ja toiminnallisten rajapintojensa hallintaa. Sanluo Precisionin julkaisemat tekniset tiedot tunnistavat mikrorakenteet, pienoiskomponentit, mikrohalkaisijaiset tangot ja pienet reiät erikoistuneiksi käsittelyalueiksi.
Yrityksen teknisen sivun mukaan sen ominaisuudet sisältävät jopa 0,005 mm:n mikrorakenteet, 0,08 × 0,08 mm:n pienoisosat, 0,01 mm:n mikrohalkaisijaltaan pienet tangot ja 0,003 mm:n pienet reiät. Nämä luvut kuvaavat tiettyjä prosessointivalmiuksia eikä takaavat, että jokainen geometria tai materiaali voidaan valmistaa kaikilla luetelluilla mitoilla. Todellinen toteutettavuus tulee arvioida komponenttien piirustus- ja koneistusolosuhteiden perusteella.
Suunnittelusta riippuen pienet tarkkuusosat voivat sisältää seuraavat ominaisuudet:
1. Pienen halkaisijan ominaisuudet:Hienot akselit, tapit, tangot ja muut kapeat geometriat, jotka vaativat hallittua leikkausta ja vakaata työskentelyä.
2. Tarkkuusreiät:Pienet aukot ja tarkasti sijoitetut reiät, joita käytetään kohdistukseen, asennukseen, nesteen kulkuun tai komponenttien kokoamiseen.
3. Toiminnalliset pinnat:Kosketuspinnat, tiivistyspinnat, liukuvat rajapinnat ja muut alueet, joissa pinnan kunto vaikuttaa komponenttien suorituskykyyn.
4. Monimutkaiset profiilit:Muotoillut tai monitasoiset rakenteet, jotka voivat vaatia erilaisia työstötoimenpiteitä määritellyn geometrian saavuttamiseksi.
Tiukan toleranssin koneistus vaatii enemmän kuin yhden kappaleen tavoitemitan saavuttamista. Työstömenetelmä, kiinnitysrakenne, työkalun kunto, työkappaleen materiaali ja tarkastusmenetelmä vaikuttavat kaikki lopputulokseen. Mittatoleranssit määrittelevät hyväksyttävän koon vaihtelun, kun taas geometriset toleranssit säätelevät ominaisuuksia, kuten pyöreyttä, tasaisuutta, kohtisuoraa, samankeskisyyttä ja sijaintia.
Seuraavat luvut ovat mukana toimitetuissa teknisissä tiedoissa. Niitä on tarkasteltava tietyn osan vaatimuksia vasten ennen kuin niitä käytetään sopimuksen hyväksymiskriteereinä.
Sanlu Precisionin toimittamat koneistustiedot kuvaavat seuraavat mitta-, sovitus-, geometria- ja pintakäsittelyalueet:
1. Mittojen toleranssi:Halkaisijatoleranssi IT0-luokasta ±0,0002 mm IT1-luokkaan ±0,001 mm; pituustoleranssi ±0,002–0,015 mm.
2. Sopivuustoleranssi:Akselilajit h2/h3 ja reikä H2/H3, joiden toleranssialue on ±0,002–0,008 mm.
3. Geometrinen toleranssi:Pyöreys 0,0005–0,005 mm, tasaisuus 0,0005–0,015 mm, kohtisuoraisuus 0,001–0,02 mm, samankeskisyys 0,002–0,015 mm, ulostulo 0,002–0,03 mm ja asematoleranssi 0,05,02 mm
4. Pinnan karheus:Ra 0,05–1,6 μm, riippuen määritetystä koneistustarpeesta ja pinnan kunnosta.
Nämä arvot edustavat toimitettuja määritysalueita. Kullekin ominaisuudelle sovellettava toleranssi on vahvistettava, koska toleranssiluokat, kahdenväliset poikkeamat ja sovitusjärjestelmät eivät ole keskenään vaihdettavissa. Esimerkiksi akselin halkaisijavaatimus ja reiän asennon vaatimus kuvaavat erilaisia ominaisuuksia ja edellyttävät erilaisia tarkastustapoja.
|
mittatarkkuus |
L (X) |
W (Y) |
H (Z) |
SW |
GD |
|
yksikkö: ±/mm |
0.001 |
0.0005 |
0.0001 |
0.002 |
0.001 |
|
Geometrinen tarkkuus |
tasaisuus |
rinnakkaisuus |
kohtisuoraan |
symmetria |
Asennon toleranssi |
|
yksikkö: ±/mm |
0.0003 |
0.001 |
0.001 |
0.002 |
0.002 |
|
tuotantokapasiteettia |
1 ~ 999999 kpl |
1 ~ 999999 kpl |
1 ~ 999999 kpl |
1 ~ 999999 kpl |
1 ~ 999999 kpl |
|
tuotantosykli |
3-20 päivää |
3-20 päivää |
3-20 päivää |
3-20 päivää |
3-20 päivää |
Koneistusprosessin valinta riippuu komponentin muodosta, sen mitoista, materiaalista, toleranssivaatimuksista ja vaaditusta pinnan laadusta. Eri toiminnot palvelevat eri tarkoituksia. Sorvaus soveltuu pyörimisominaisuuksiin, jyrsinnällä saadaan tasaisia pintoja ja monimutkaisia profiileja, ja hiontaa voidaan käyttää siellä, missä vaaditaan hienoa mittasäätöä tai pinnan laatua. Poraus, poraus ja jigiporaus vastaavat erilaisia reikien tekemiseen ja sijoitteluun liittyviä vaatimuksia.
Pienikokoisten suunnitteluosien tiukan toleranssin koneistuksessa sopivan toimintosarjan valitseminen auttaa hallitsemaan työkalujen käyttöä, työkappaleen vakautta ja kriittisten ominaisuuksien välistä suhdetta. Prosessisuunnitelman tulisi perustua varsinaiseen piirustukseen sen sijaan, että jokaiseen osaan sovellettaisiin yhtä koneistusmenetelmää.
Sanlu Precisionin toimittamissa teknisissä tiedoissa luetellaan seuraavat koneistusmenetelmät ja niihin liittyvät kapasiteettialueet:
1. Tarkkuussorvaus:Halkaisija φ0,05–500 mm, toleranssi IT6 luokka ±0,003–0,006 mm ja pyöreys 0,003 mm.
2. Tarkkuusjyrsintä:Tasaisuuden tai tasaisen pinnan toleranssi ±0,002 mm ja reiän sijainnin toleranssi ±0,015 mm.
3. Tarkkuushionta:Lieriömäinen hionta, sisähionta ja pintahionta, IT5-luokan toleranssi ±0,001 mm ja pyöreys 0,001 mm.
4. Tarkkuustyöstäminen:Aukko φ10–500 mm, toleranssi IT5 luokka ±0,002–0,01 mm.
5. Tarkkuusporaus:Reiän halkaisija φ0,1–50 mm ja paikkatoleranssi ±0,02 mm.
6. Jig tylsää:Reikien asennon tarkkuus ±0,002 mm sovelluksissa, kuten tarkkuusmuoteissa ja kiinnikkeissä.
Luettelokuvat ovat tälle sivulle toimitettuja prosessikohtaisia määrityksiä. Lopullinen suorituskyky riippuu työkappaleen materiaalista, geometriasta, koneen asetuksista ja tarkastusmenetelmästä. Asianmukainen toiminta ja saavutettavissa oleva toleranssi tulee varmistaa teknisen katsauksen aikana.
Tarkastus on välttämätöntä, kun komponentilla on pienet mitat tai tarkasti valvotut toiminnalliset rajapinnat. Osa voi saavuttaa nimellishalkaisijansa mutta silti epäonnistua reiän väärän sijainnin, liiallisen valumisen, sopimattoman pinnan karheuden tai yhteensopimattomuuden vuoksi. Tästä syystä tarkastussuunnitelmassa tulee yksilöidä kunkin ominaisuuden kriittiset mitat ja mittausmenetelmä.
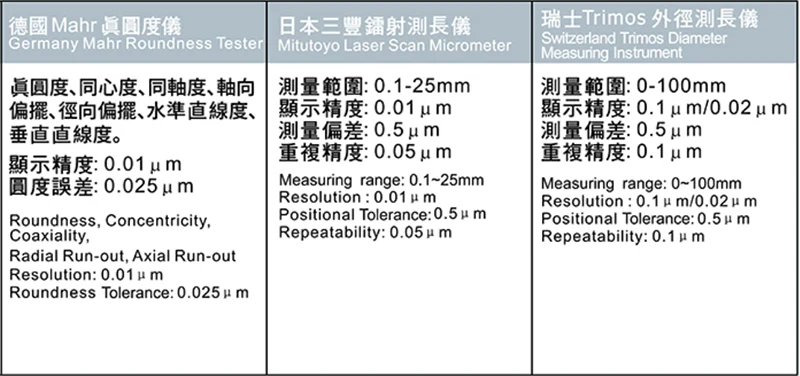
Sanlu Precisionin yritystiedoissa kuvataan erilaisia mittauslaitteita, mukaan lukien koordinaattimittauskoneet, kuva-analysaattorit, työkalumikroskoopit, suuritehoiset mikroskoopit, stereoskooppiset mikroskoopit, projektorit, korkeusmittarit, karheusmittarit, mikrometrit ja muut tarkkuusmittalaitteet. Tekninen sivu tunnistaa myös QE-, IQC-, IPQC- ja OQC-laatuhenkilöstön.
Toimitetut tuotetiedot kuvaavat seuraavat tarkastusmenetelmät ja sovellusesimerkit:
1. Mittatarkastus:CMM-mittaus ilmoitetulla 0,002 mm:n tarkkuudella mittojen ja reiän etäisyyden tarkistuksia varten. Laserinstrumentit, ultratarkat mikrometrit, mikrometrit, noniersatulat, tulppamittarit, rengasmittarit ja kierremittarit on myös listattu eri ominaisuuksien tarkistamista varten.
2. Tarkkuusmuotit:Mukana toimitetut esimerkit sisältävät ontelon mittatoleranssin ±0,01 mm ja puristussuuttimen rakon toleranssin ±0,005 mm.
3. Tarkkuuskiinnikkeet:Esimerkkejä ovat paikannusnastan reiät H7-asteella ±0,005 mm ja paikannustarkkuus ±0,01 mm.
4. Mittausvälineet:Mukana toimitetut esimerkit sisältävät mikrometri-alasin tasaisuuden 0,003 mm ja tulpan mittatoleranssin ±0,002 mm.
5. Tarkkuusvaihteisto:Esimerkkejä ovat hammaspyörän hampaiden profiilin tarkkuus IT6-luokassa ja laakerin sisä- ja ulkorenkaat IT5-asteella ±0,002 mm.
6. Hydrauliset ja pneumaattiset komponentit:Esimerkkejä ovat sylinterireikäinen H7-laatu ±0,006 mm ja kelan sovitustoleranssi ±0,003 mm.
Alkuperäisessä teknisessä tekstissä todetaan myös, että Sanluo Precision on suoraan tai epäsuorasti tarjonnut räätälöityjä korkean tarkkuuden koneistuspalveluita Boschille, ZF:lle, NSK:lle ja muille yrityksille, joiden vuosituotanto on 200 000 kappaletta ja pätevyysaste 99,8 %. Nämä luvut ja asiakasviitteet tulee vahvistaa yritykseltä ennen kuin niitä käytetään ajankohtaisina, riippumattomasti todennetuina suoritusvaatimuksina.
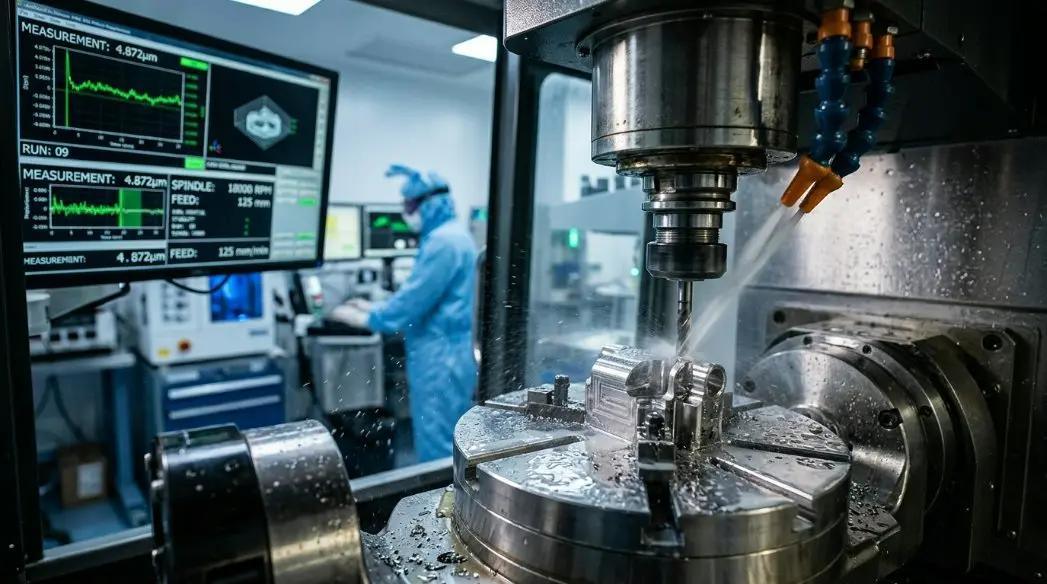
Koneen paikannussuorituskyky, karan käyttäytyminen, pito ja ympäristön vakaus vaikuttavat kaikki pienten tarkkuusosien tuotantoon. Sanluo Precisionin julkaisema yrityskatsaus kuvaa koneistuslaitteita CNC-jyrsimiseen, sorvaukseen, hiontaan, langanleikkaukseen, sähköpurkauskoneistukseen ja mikrokomponenttien valmistukseen. Sen osanäytöt dokumentoivat myös metalliseosten ja teknisten muovien työstöominaisuudet.
Alla olevat laitetiedot on toistettu alkuperäisestä toimitetusta materiaalista. Ne on esitetty laitespesifikaatioina teknistä viitettä varten; todellinen soveltuvuus on vahvistettava aiotun komponentin ja nykyisen laitekokoonpanon perusteella.
|
Parametriluokka |
Parametrien tiedot |
|
Laitteen malli |
JDSGT400 Lineaarinen moottorikäyttöinen 3-akselinen nopea koneistuskeskus |
|
Ydinpaikannus |
Submikronin tason erittäin tarkkaan koneistukseen |
|
Ajojärjestelmä |
Kaikki kolme akselia käyttävät kaksoislineaarimoottorikäyttöä |
|
Avaimen tarkkuus |
Toistuva paikannustarkkuus jopa 0,8 mikronia; reiän sijainnin tarkkuus alle 1 mikroni 100 mm:n alueella. |
|
Ydintekniikka |
Integroitu suorakäyttö, lämpötilan säätö, itse kehitetyt JD60 CNC -järjestelmän tarkkuustyöstöominaisuudet ja erittäin tarkka servokäyttöjärjestelmä |
|
Ydin etu |
Sitoutunut saavuttamaan erinomaisen vaikutuksen "pinta on toimiva pinta" |
|
Tyypillinen sovellus |
tarkkuusoptisten muottien, puolijohdeosien, korkean tarkkuuden rakenneosien ja muiden tuotteiden tiukka toleranssityöstö, jossa on tiukat mitat ja pinnan laatuvaatimukset |
|
Parametriluokka |
Parametrien tiedot |
|
Laitteen malli |
Micro5 mikronitaso Erittäin tarkka 5-akselinen koneistuskeskus |
|
Ydinpaikannus |
Korkea dynaaminen suorituskyky ja erittäin tarkka pienikokoisten, korkean lisäarvon osien koneistus |
|
Avaimen tarkkuus |
Toistuva paikannustarkkuus 0,0005 mm, paikannustarkkuus < 0,002 mm |
|
Karajärjestelmä |
Karan maksiminopeus 60 000 rpm |
|
Rakenteelliset ominaisuudet |
Kompakti rakenne, jonka kokonaispaino on 550 kg; varustettu kolmikerroksisella työkalumakasiinilla, jonka kapasiteetti on 60 työkalua; käsittelyalueen lavajärjestelmään mahtuu 6 nollapistekiinnitystä |
|
Energiansäästö ja ympäristönsuojelu |
Erittäin alhainen energiankulutus (<500W), varustettu öljysumunkerääjällä |
|
CNC-järjestelmä |
Saksalainen Beckhoff-järjestelmä |
|
Isku (X/Y/Z) |
78/56/50 mm |
|
Tyypillinen sovellus |
pienikokoisten teknisten komponenttien, pienten jalometalliosien jne. tiukka toleranssikoneistus. |
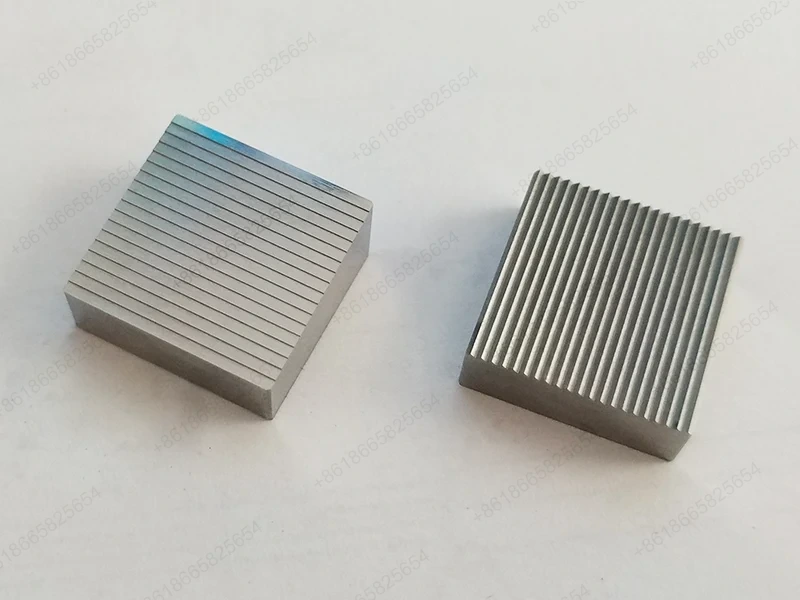
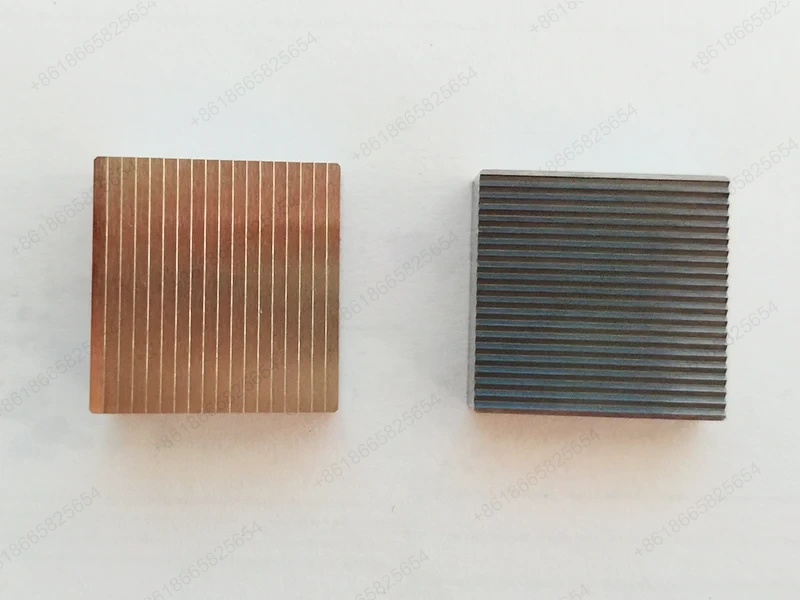
Materiaalin valinta vaikuttaa työstettävyyteen, mittapysyvyyteen, pintakäsittelyyn ja komponentin soveltuvuuteen työympäristöönsä. Sanluo Precisionin osanäytössä on koneistustoimintojensa materiaalien joukossa lämpökäsitellyt kovat materiaalit, hiilirakenneteräs, ruostumaton teräs, alumiini ja alumiiniseokset, messinki, punainen kupari ja konepajamuovit.
Lopullinen materiaali tulee valita komponentin mekaanisten vaatimusten, käyttöolosuhteiden ja piirustusspesifikaatioiden mukaan. Materiaalin laatu, lämpökäsittely ja mahdollinen myöhempi pintakäsittely tulee varmistaa ennen tuotantoa.
Sanlu Precisionin julkaisemat tekniset tiedot tunnistavat useita korkean tarkkuuden koneistukseen liittyviä toimialoja ja komponenttityyppejä:
1. Lääketieteelliset laitteet:Yrityksen teknisellä sivulla on esimerkkejä, kuten kammioiden apujärjestelmien komponentteja, glaukooman kirurgisia työkaluja, tekosydämiä, verisuonihiomapäitä, verisuonistenttejä ja sappikivien hiontapäitä.
2. Puolijohteiden valmistus:Käyttökohteita ovat pinnoitukseen liittyvät osat, pinnoituskiinnikkeet, tyhjiökiinnikkeet ja timanttipiikiekkohiomatyökalut.
3. Optinen viestintä:Tarkkuuskomponentit ja tukikiinnikkeet saattavat vaatia tarkasti ohjattuja liitäntöjä ja toistettavaa geometriaa.
4. Tieteellinen tutkimus ja laboratoriot:Erikoisinstrumentteihin ja kokeellisiin laitteisiin voidaan kehittää räätälöityjä komponentteja tiettyjen piirustusten perusteella.
5. Teollisuuden koneet ja automaatio:Akselit, sijoituskomponentit, voimansiirron osat ja muut mekaaniset elementit saattavat vaatia valvottuja mittoja kokoonpanoa ja käyttöä varten.
Nämä esimerkit kuvastavat yhtiön julkaisemissa tiedoissa kuvattuja sovellusalueita. Tietyn komponentin soveltuvuus säänneltyyn tai turvallisuuskriittiseen sovellukseen riippuu sen suunnittelusta, materiaalista, tarkastusvaatimuksista ja sovellettavista alan standardeista.
Räätälöity koneistus alkaa komponentin toiminnallisten vaatimusten selkeästä ymmärtämisestä. Piirustuksessa tulee yksilöidä kriittiset mitat, geometriset toleranssit, pinnan viimeistelyvaatimukset, materiaalitiedot ja mahdolliset erityiset tarkastusolosuhteet. Nämä yksityiskohdat mahdollistavat työstöprosessin ja tarkastusmenetelmän arvioinnin ennen tuotantoa.
Sanlu Precision ilmoittaa tukevansa monimutkaisten ja vaativien komponenttien kehitystä ja valmistusta. Sen tekniset tiedot kuvaavat myös täydentävien prosessointiresurssien integrointia, kun projekti ylittää yksittäisen prosessin tai laitoksen kyvyt.
Tehokkaan teknisen tarkastelun tukemiseksi valmistele seuraavat tiedot, jos saatavilla:
1. Tekniset piirustukset:Tarjoa mitoitettuja piirustuksia tai 3D-tiedostoja, joissa näkyy komponenttien geometria ja tärkeät ominaisuudet.
2. Materiaalivaatimukset:Tunnista materiaalin laatu, kovuus, lämpökäsittelyvaatimukset tai muut materiaaliolosuhteet.
3. Kriittiset toleranssit:Merkitse mitat, reikien sijainnit, sovitukset, geometriset toleranssit ja pinnan viimeistelyvaatimukset, jotka vaikuttavat toimintaan tai kokoonpanoon.
4. Määrävaatimukset:Ilmoita prototyypin määrä tai odotettu erämäärä, jotta valmistustapa voidaan arvioida.
5. Tarkastuskriteerit:Määritä vaaditut mittausraportit, tarkastuspisteet, mittarit tai muut hyväksymisvaatimukset.
6. Lisäkäsittely:Tunnista tarvittava lämpökäsittely, pinnoitus, kiillotus, passivointi tai muu pintakäsittely. Sanluo Precisionin teknisellä sivulla on luettelo tukipintakäsittelyprosesseista projektin vaatimusten ja saatavuuden mukaan.
Näiden tietojen antaminen auttaa luomaan yhteisen teknisen perustan valmistettavuuden, tarjouksen laajuuden, tuotannon aikataulutuksen ja laadun hyväksymisen arvioimiseksi.
V:Mitoitettu piirustus tai 3D-malli on paras lähtökohta. Sisällytä materiaaliluokka, kriittiset toleranssit, pinnan viimeistelyvaatimukset, määrä ja mahdolliset tarkastus- tai viimeistelyvaatimukset. Jos ominaisuudella on erityisen tiukka toleranssi, tunnista se selkeästi, jotta koneistus- ja mittausmenetelmät voidaan arvioida yhdessä.
V:Yrityksen teknisillä sivuilla on listattuna jopa 0,005 mm:n mikrorakenteet, 0,08 × 0,08 mm:n pienoisosat, 0,01 mm:n mikrohalkaisijaiset tangot ja 0,003 mm:n pienet reiät. Nämä luvut viittaavat eri ominaisuustyyppeihin. Ne eivät tarkoita, että jokainen materiaali-, geometria- ja toleranssiyhdistelmä on saavutettavissa näillä mitoilla. Piirustustarkistus on tarpeen tietyn osan toteutettavuuden määrittämiseksi.
V:Sopiva prosessi riippuu geometriasta ja toleranssivaatimuksista. Sorvausta käytetään yleisesti pyöritysominaisuuksiin, tasaisten pintojen ja monimutkaisten profiilien jyrsintään, reikien poraamiseen, poraukseen reikien mitoittamiseen ja hiontaan tiettyjen tarkkuuspintojen ja halkaisijoiden osalta. Jotkut komponentit vaativat toimintojen yhdistelmän. Prosessijärjestys tulee valita osapiirustuksen ja materiaalin mukaan.
V:Erilaiset ominaisuudet vaativat erilaisia mittausmenetelmiä. Koordinaattimittauskoneita voidaan käyttää mittasuhteiden ja geometristen ominaisuuksien mittaamiseen, kun taas mikrometrit, mittarit, mikroskoopit, kuva-analysaattorit ja karheusmittarit voivat vastata erityisiin mittaustarpeisiin. Sanluo Precisionin julkaisemissa yritystiedoissa on lueteltu tämäntyyppiset tarkastuslaitteet. Tietyn tilauksen tarkastussuunnitelmassa tulee määritellä kriittiset mitat ja vaadittavat hyväksymiskriteerit.
V:Sanlu Precisionin osanäytöstä löytyy hiilirakenneterästä, ruostumatonta terästä, alumiinia ja alumiiniseoksia, messinkiä, punaista kuparia, lämpökäsiteltyjä kovia materiaaleja ja konepajamuovia. Materiaalivalinnan tulee heijastaa vaadittua lujuutta, kovuutta, korroosionkestävyyttä, mittojen vakautta ja käyttöympäristöä. Vahvista tarkka laatu ja mahdolliset lämpö- tai pintakäsittelyvaatimukset teknisen katsauksen aikana.
V:Kyllä. Komponentti saattaa tarvita sorvausta sylinterimäisten ominaisuuksien vuoksi, jyrsimistä tasaisille pinnoille, porausta tai porausta reikiä varten ja hiontaa valituille tarkkuuspinnoille. Monimutkaiset geometriat voivat myös vaatia lisätoimenpiteitä tai erikoistuneita kiinnikkeitä. Sanluo Precisionin tekniset tiedot kuvaavat sen useiden koneistustekniikoiden käyttöä ja niitä tukevia prosessointiresursseja haastaviin komponentteihin. Varsinainen reitti riippuu piirustuksesta, materiaalista ja vaadituista tarkastustuloksista.
V:Vahvista viimeisin piirustusversio, materiaaliluokka, kriittiset mitat, toleranssimääritykset, pintavaatimukset, määrä, tarkastusmenetelmä ja mahdolliset erityiset pakkaus- tai viimeistelytarpeet. On myös tärkeää sopia siitä, miten hyväksyntä määritetään ja mitkä tarkastuspöytäkirjat toimitetaan. Nämä yksityiskohdat vähentävät tulkintaerojen riskiä valmistuksen ja lopputarkastuksen aikana.
Onnistunut pienoiskomponenttien valmistus alkaa vaaditun geometrian, materiaalin, toleranssien ja tarkastusolosuhteiden selkeästä määrittelystä. Sanluo Precision tarjoaa CNC-työstö- ja erikoisprosessointipalveluita teollisuuden, lääketieteen, puolijohde-, optisen viestinnän ja tutkimukseen liittyviin sovelluksiin. Pienokokoisten teknisten osien tiukan toleranssin koneistuksen osalta lähetä piirustuksesi ja tekniset vaatimukset sopivien koneistusmenetelmien, saavutettavien toleranssien ja tarkastusjärjestelyjen arviointia varten.
Verkkosivusto:Sanlu Precision
Ota yhteyttä sähköpostitse: sales@sanluocnc.com
Puhelin: +86-18665825654
Osoite
Rakennus A1, Yufeng Industrial Park, Guangmingin alue, Shenzhen, Kiina
Puh
Sähköposti