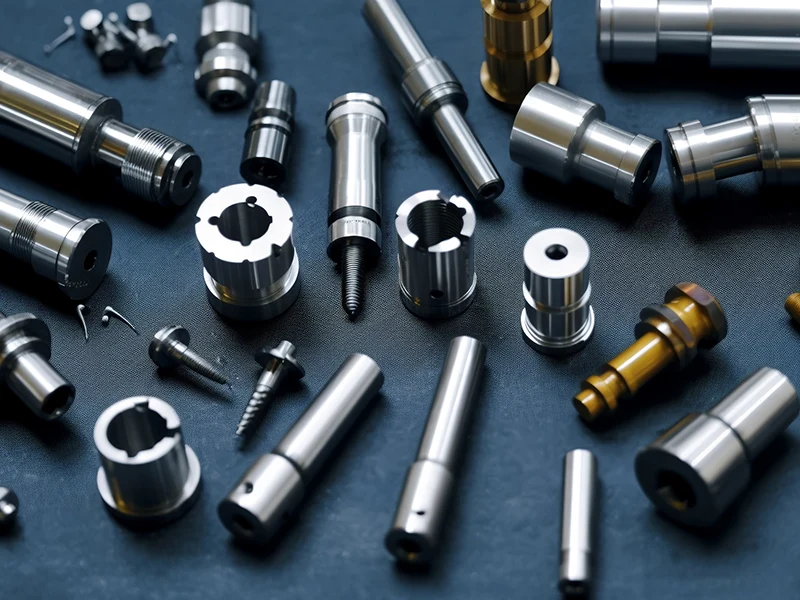
Komponentti voi täyttää piirustusmitat ja silti epäonnistua kehitysohjelmassa. Ohut instrumenttiputki voi ponnahtaa kiinnittimestä irrottamisen jälkeen. Porattu kanava voi kuljettaa purseen nestereitille. Luuruuvin kierre voi näyttää hyväksyttävältä, kunnes sen yhteensopivuus on tarkistettu. Nämä eivät ole pieniä myymälän yksityiskohtia; ne ovat riskejä, jotka voivat pakottaa suunnittelun uudelleen, viivästyttää todentamista tai tehdä prototyyppitulosten toistamisen mahdottomaksi.
Lyhyt vastaus on, että lääkinnällisten laitteiden tarkkuustyöstö vähentää riskiä tunnistamalla todennäköisimmin epäonnistuvan ominaisuuden, valitsemalla prosessin tämän riskin ympärille ja määrittelemällä tarkastuksen todisteet ennen osien leikkaamista. Tight tolerances matter, but they are only one part of the decision.
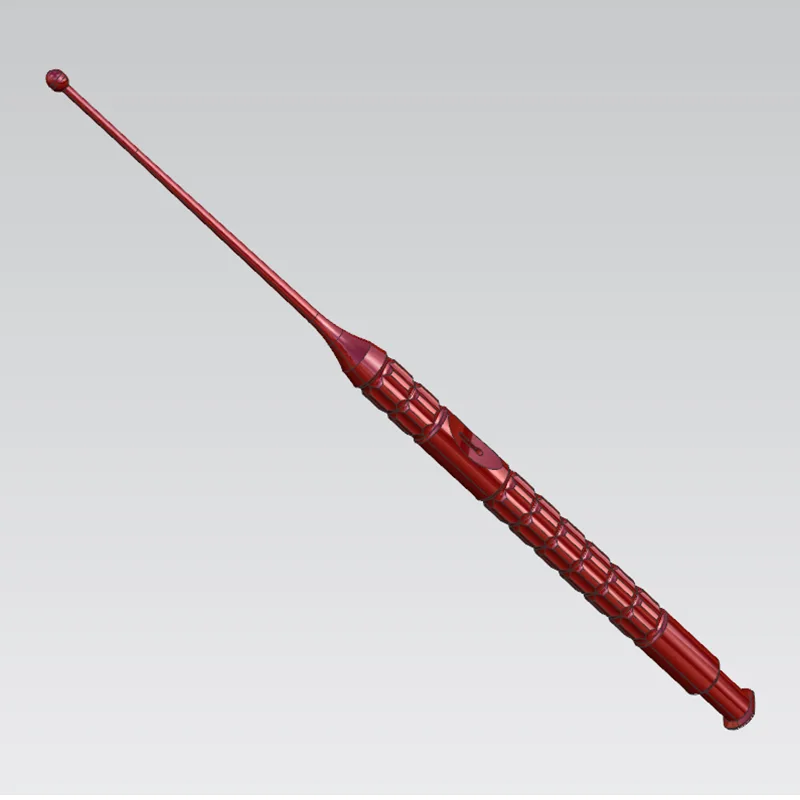
Ostajat aloittavat usein toimittajakeskustelun suvaitsevaisuusviittauksella. Se on ymmärrettävää, mutta se voi kätkeä todellisen kysymyksen: mikä voisi tehdä tästä osasta käyttökelvottoman, vaikka muutama mitattu mitta olisi alueella? Kirurgisessa instrumentissa se voi olla purse, karkea liukuva pinta tai suoruuden menetys. Implanttikomponentin osalta huolenaihe voi olla kierteiden välinen suhde, muotoiltu pinta ja kriittinen pariutumisominaisuus.
Hyvälääkinnällisten laitteiden tarkkuustyöstöpalveluttyöskennellä taaksepäin näistä toiminnallisista riskeistä. Työstösekvenssin, työskentelytavan, viimeistelyvaiheet ja tarkastussuunnitelman pitäisi vastata samaan kysymykseen. Tämä siirtää kehitystä "pääseekö kone sen?" "Voiko prosessi toistuvasti säilyttää ominaisuuden, joka saa laitteen toimimaan?"
Tämä lähestymistapa estää myös yleisen prototyyppivirheen: hyväksytään kertaluonteinen osa, joka on tuotettu liiallisella manuaalisella toimenpiteellä, ja sitten havaitaan, että samaa tulosta ei voida pitää määrien noustessa. Toteutettava prosessi ei välttämättä ole nopein, ja alhaisin yksikköhinta ei välttämättä ole alhaisin ohjelman hinta.
Jokaisessa piirustuksessa on muutamia ominaisuuksia, jotka lisäävät valmistusriskiä. Etsi ne ennen tarjousten pyytämistä. Kysy, mikä mitta on datamkriittinen, mikä pinta liittyy toiseen osaan tai kudokseen, missä materiaali on vähiten tuettu ja mitä ominaisuutta ei voida muokata myöhemmän leikkauksen jälkeen. Näiden vastausten pitäisi vaikuttaa reittilehteen enemmän kuin tulosteen mittojen kokonaismäärä.
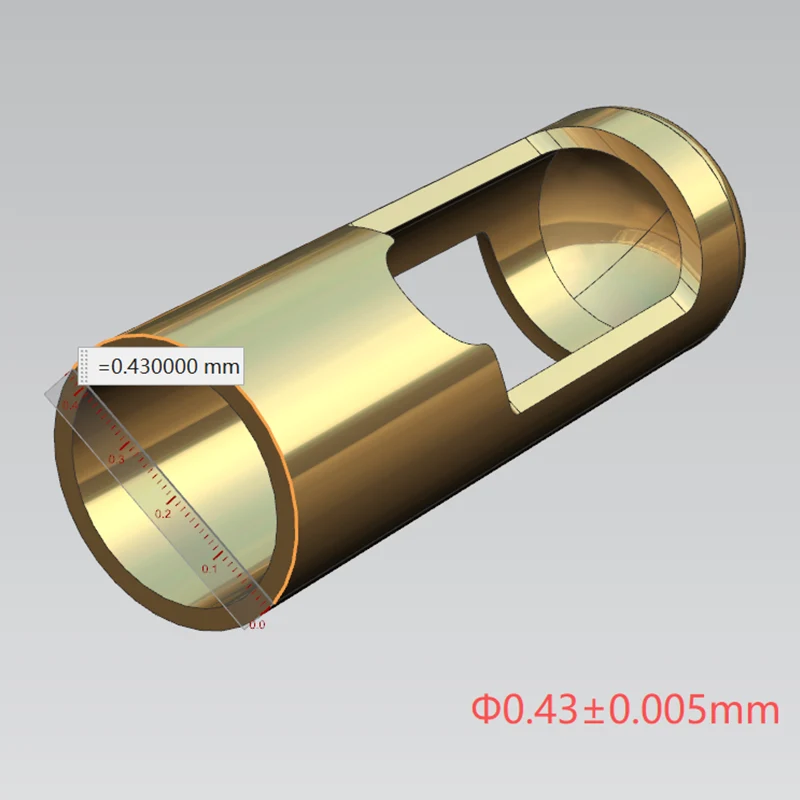
Ohut geometriat ovat haavoittuvia, koska leikkauskuormat, lämpö, puristusvoima ja jäännösjännitys voivat siirtää osaa. Ongelma ei ehkä ilmene ennen kuin komponentti on irrotettu. Putki voi muuttua soikeaksi; kapea seinä voi taipua viimeistelyn aikana; pitkä käännetty akseli voi menettää samankeskisyyden suhteessa toisessa kokoonpanossa tehtyihin ominaisuuksiin.
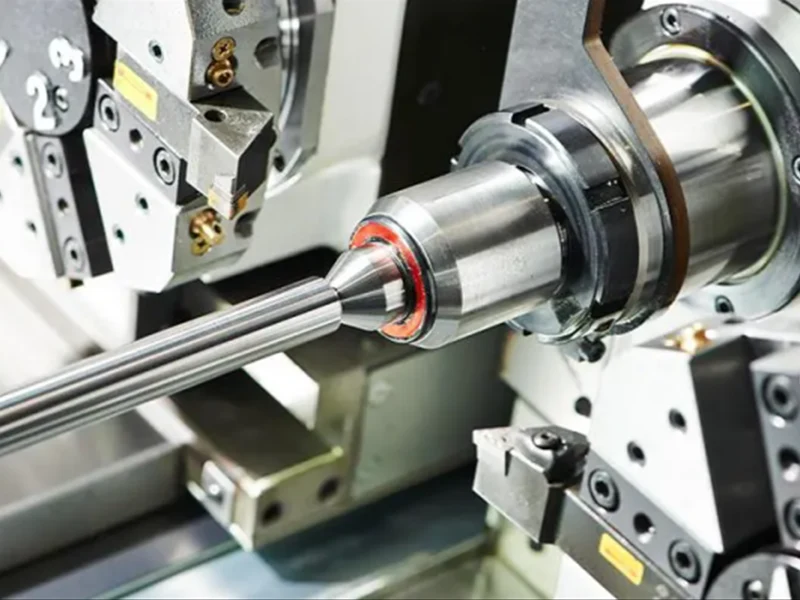
Prosessivalinnat, kuten vaiheittainen materiaalin poisto, tuki lähellä leikkausvyöhykettä, huolellisesti suunniteltu kiinnitys ja viimeistely rouhinnan jälkeen, voivat vähentää altistumista. Kompromissi on todellinen: lisäasetukset ja harkitumpi käsittely voivat pidentää läpimenoaikaa. Se on kuitenkin yleensä halvempaa kuin epävakaan geometrian jahtaaminen tarkastuslajittelulla. Pienille, sorvattuille osille,Sveitsiläinen koneistuson erityisen hyödyllinen, koska ohjausholkki tukee tukia työkalun lähellä, mikä auttaa hallitsemaan taipumaa pitkissä, halkaisijaltaan pienissä osissa. Se ei kuitenkaan ole automaattinen vastaus. Osan geometria, materiaalin muoto, pintavaatimukset ja loppupään toiminnot määräävät silti, onko se oikea reitti.
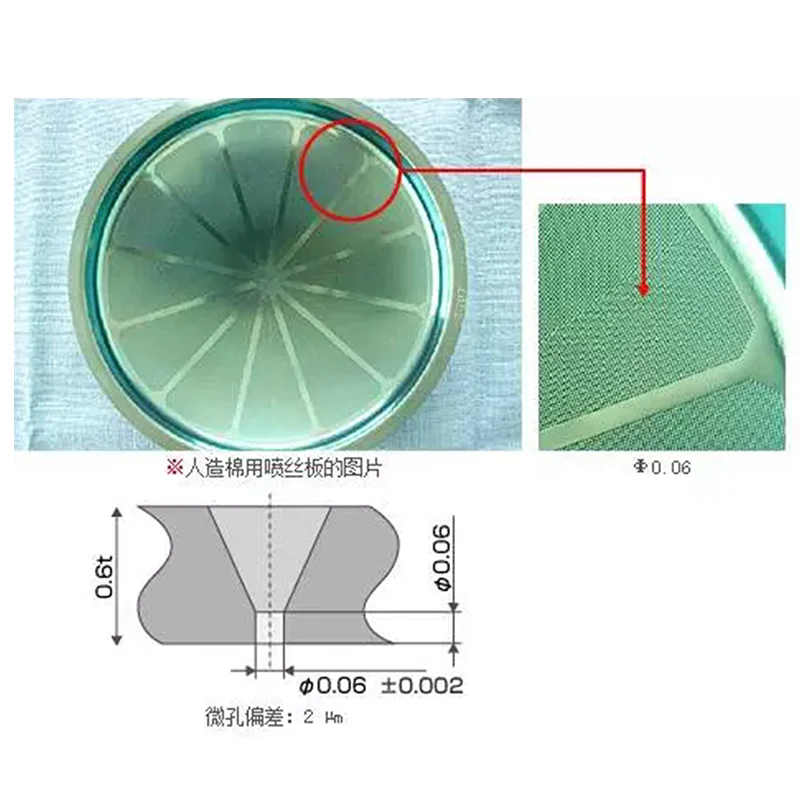
Small holes, slots, undercuts, and fine internal details create a different class of risk. Työkalun rikkoutuminen on ilmeistä. Purseen muodostuminen, tukkeutuneet kanavat, vaurioituneet reunat ja epävarmat mittaukset ovat usein kalliimpia, koska ne voivat pysyä piilossa kokoamiseen tai toimintatestaukseen asti.
Mikrokoneistus, lasersädetyöstö, EDM tai menetelmien yhdistelmä voidaan harkita piirteiden geometrian ja materiaalivasteen perusteella. Avain ei ole vain halutun kokoisen aukon saavuttaminen. Tarvitset sopimuksen hyväksyttävästä reunan kunnosta, jäysteen hallintamenetelmästä, pääsystä puhdistukseen ja siitä, kuinka ominaisuus varmistetaan. Jos tarkastaja ei pysty arvioimaan ominaisuutta luotettavasti, piirustusvaatimus on puutteellinen.
Lääketieteellinen CNC-työstö ei ole yksi prosessi. Kääntäminen suosii pyöriviä osia ja voi luoda kriittisiä koaksiaalisuhteita. Jyrsintä käsittelee prismaattisia muotoja, taskuja, litteitä ja monimutkaisia ulkoprofiileja. Hionta voi olla tarpeen, jos pinnan kunnon, pyöreyden tai halkaisijan säätö on toiminnan kannalta keskeistä. Keskitön hionta sopii tiettyihin pieniin lieriömäisiin muotoihin, mutta vaatii osan geometrian, jota voidaan tukea ja ohjata prosessin aikana.
EDM voi käsitellä vaikeita sisäisiä tai hienoja ominaisuuksia ilman tavanomaisia leikkausvoimia, kun taas laserkäsittely voi olla hyödyllistä tietyissä pienissä sovelluksissa. Jokainen vaihtoehto jättää omat kysymyksensä vaikuttavista pinnoista, reunan laadusta, saavutettavuudesta ja tarkastuksesta. Ostajien tulisi vastustaa prosessin määrittelemistä ennenaikaisesti, ellei itse prosessi ole validoitu suunnittelurajoitus. Ilmoita ensin vaadittu toiminto ja ominaisuuden tila; vaadi sitten toimittajaa selittämään ehdotettu menetelmä ja sen tunnetut rajat.
Sanluo Precision listaa sorvauksen, jyrsinnän, mikrokoneistuksen, lasersädekoneistuksen, EDM:n ja useita hiontamenetelmiä.lääketieteelliset CNC-työstöominaisuudet. Tällä valikoimalla on eniten merkitystä silloin, kun komponentilla on kilpailevia riskejä – esimerkiksi pieni sorvattu runko, jossa on herkkä poikkireikä ja pinta, joka vaatii viimeistelyä. Yksittäinen prosessi ei ehkä ole paras vastaus.
Kaikkien lääketieteellisten osien ryhmittely "korkean tarkkuuden" alle johtaa huonoihin ostopäätöksiin. Laitteen toiminnan pitäisi ohjata toteutettavuusarviointia.
Minimaalisesti invasiivisten instrumenttien komponenteissa yhdistyvät yleensä kapeat työskentelykuoret, pitkät varret, liikkuvat rajapinnat ja pienet toiminnalliset yksityiskohdat. Vetävä pinta, tarttuva terävä reuna tai hieman väärässä paikassa oleva reikä voivat muuttaa käyttötuntumaa tai häiritä kokoamista. Pintavaatimukset tarvitsevat siksi kontekstia. "Smooth" ei ole käyttökelpoinen koneistusohje; tunnista kosketustilanne, liikesuunta, puhdistushuoli ja vastaanottotapa.
Ask how the supplier will maintain feature relationships after multiple setups and how burrs will be managed at intersections. Nämä ovat käytännön kysymyksiä, eivät paperityötä.
Lääketieteellisten implanttien komponenttien työstyksessä painotetaan usein kierteitä, yhteensopivia geometrioita, muotoiltuja muotoja ja pinnan kuntoa. Lääketieteellisessä luun ruuvin työstyksessä kierremuoto on vain osa tarkastelua; aseman ominaisuuden, varren, kierteen ja minkä tahansa niihin liittyvän liitännän välinen suhde ansaitsee yhtä paljon huomiota. Hammasneulat voivat aiheuttaa pienihalkaisijaisia käsittely- ja samankeskisyysongelmia. Erittäin tarkat diagnostiikkakomponentit voivat asettaa optisia, fluidisia tai anturirajapintavaatimuksia, jotka tekevät pienistä kulkuväylistä ja pintavirheistä seurauksia.
Sanluo Precision kuvaa tekoniveliä, selkärangan kiinnitysosia, luuruuveja, hammastappeja, minimaalisesti invasiivisia instrumentteja ja diagnostiikkalaitteita. That breadth should not replace a part-specific review. It is a reason to ask informed questions early, especially forlääketieteelliset mikrotyöstötyötjoissa on ohuita seiniä, mikrohalkaisijaltaan olevia tankoja tai pieniä reikiä.
Tarkastus tulee suunnitella prosessin mukana, eikä sitä saa lisätä ensimmäisen artikkelin saapumisen jälkeen. Kriittiset mitat tarvitsevat määritellyt perustiedot, ominaisuuteen sopivan mittausmenetelmän ja selkeän tallenteen siitä, mitä raportoidaan. Pintavarmennus ansaitsee saman kurinalaisuuden. Pelkkä silmämääräinen tarkastus ei välttämättä vastaa, tukeeko pinta aiottua liikettä, istuvuutta tai puhtausvaatimusta.
Mikään ei myöskään voi korvata insinööritarkastusta sellaisen henkilön kanssa, joka voi haastaa piirustuksen. Hyödyllisiä kysymyksiä ovat: Saako tämä ominaisuus käyttöön ehdotetulla työkalulla? Mitä osalle tapahtuu sen jälkeen, kun se lähtee telineestä? Mikä ominaisuus on tehtävä ensin, jotta datum-kaavio säilyy? Onko vaadittu toleranssi toiminnalle välttämätön vai onko se siirtynyt varhaisesta konseptista?
Toimittaja, joka hyväksyy vain tiedoston ja lupaa noudattamisen, ei ole vähentänyt paljon riskejä. Haluat kommentteja valmistettavuudesta, tarkastusmahdollisuuksista, järjestyksestä ja alueista, joissa suunnittelu jättää tilaa tulkinnalle.