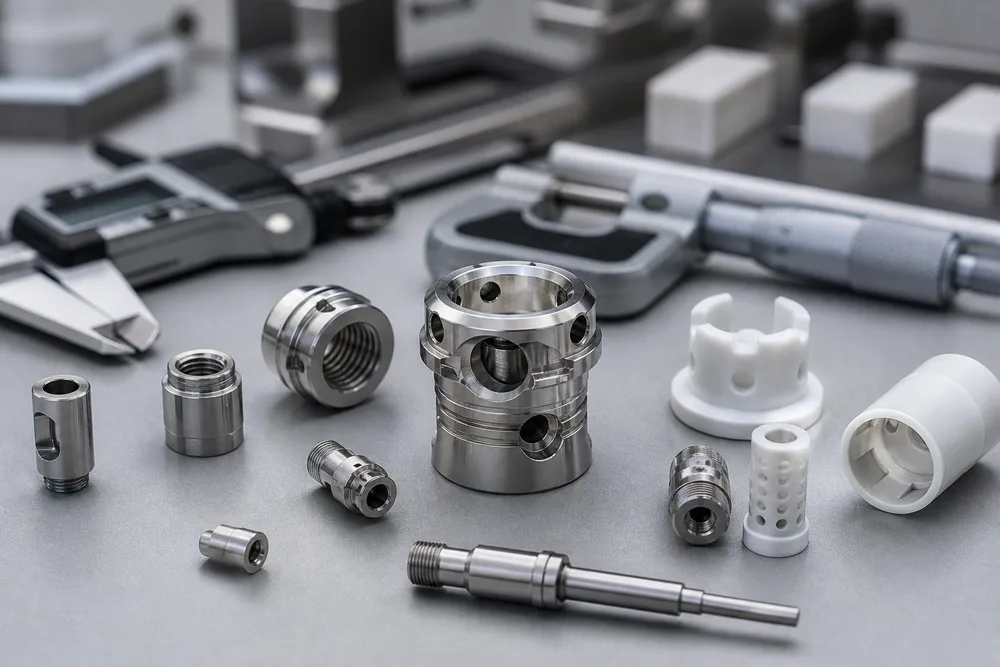
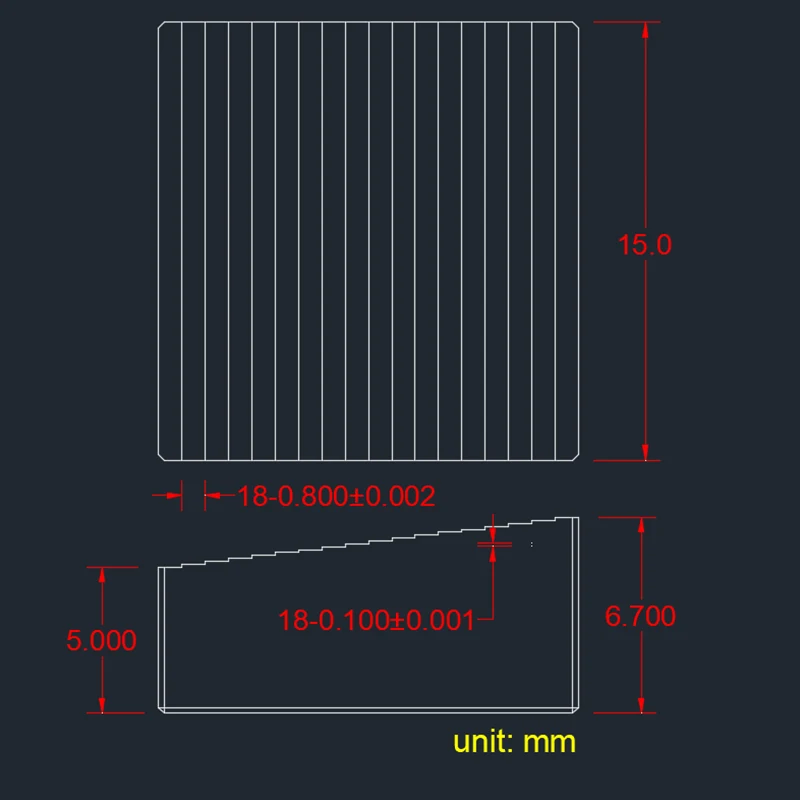
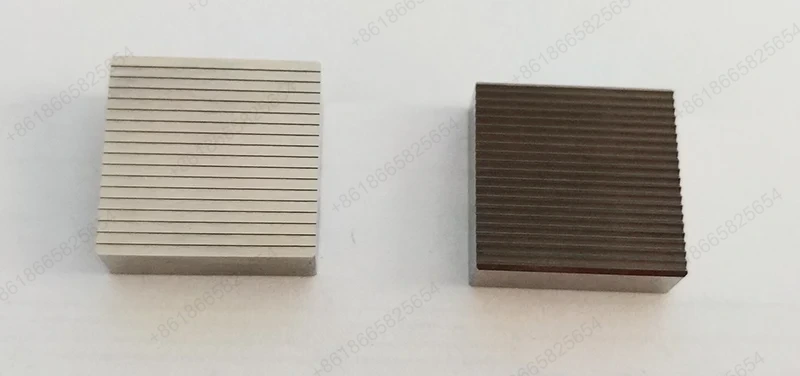
1. Erittäin tarkka CNC-jyrsintä: ±0,002 mm:n koneistustarkkuus monimutkaisilla muodoilla ja toiminnallisilla pinnoilla.
2. Tarkkuushionta: tarkkuus ±0,001 mm, mikrohiontamittatarkkuus saavuttaa ±0,0001 mm ja pinnan karheus alle Ra 0,01 μm optisen laadun viimeistelyissä.
3. Mikrosorvaus sveitsiläisillä sorveilla: ±0,003 mm, sopii halkaisijaltaan pienille akseleille ja tarkkuusliittimille.
4. Johdin EDM ja sähköpurkauskoneistus: ±0,002mm, tehokas kovetetuissa materiaaleissa ja monimutkaisissa onteloissa.
Monet submikronin projektit epäonnistuvat, ei siksi, että toleranssi itsessään olisi mahdoton, vaan koska osan geometria on liian pieni tai liian monimutkainen tavanomaiseen kiinnitykseen, työkaluihin ja metrologiaan. Sanluon monimutkaisten osien kyky on rakennettu juuri näiden rajoitusten ympärille.
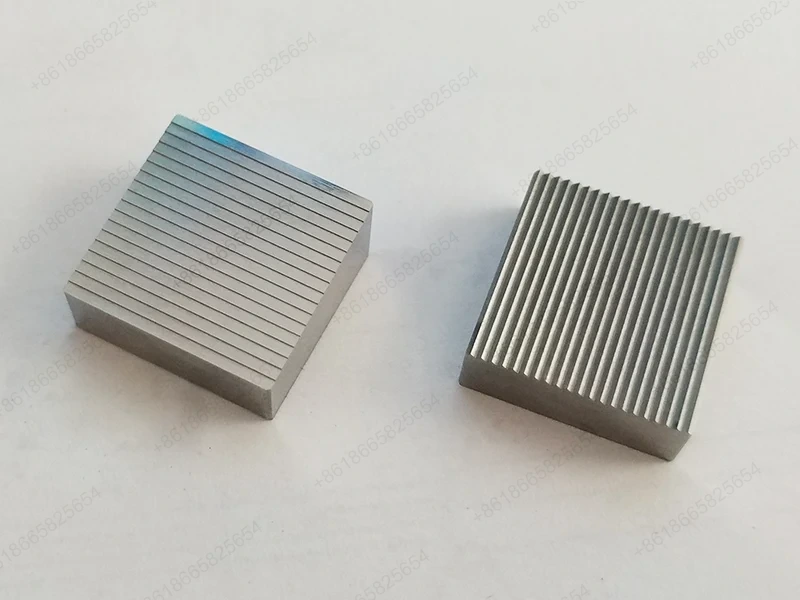
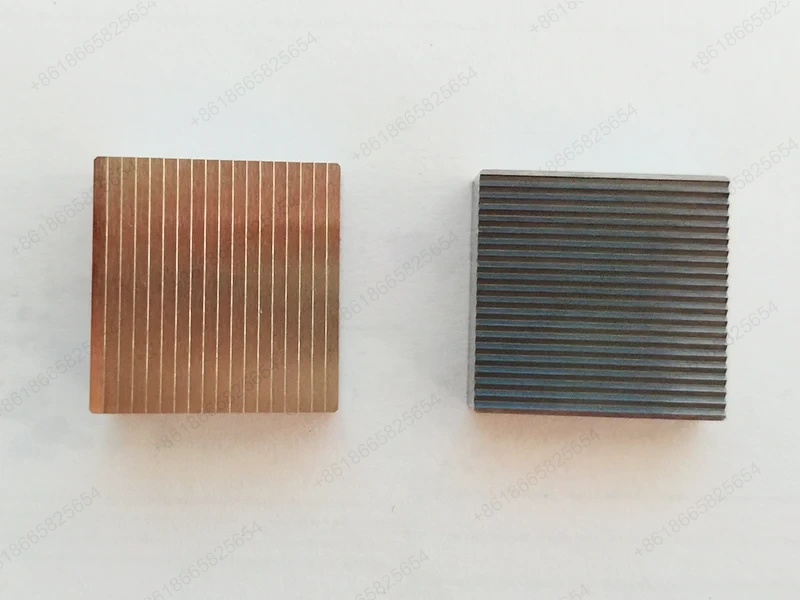
Miniatyyri mittakaava: pienimmän osan koko 0,08 × 0,08 mm; mikrorakenteet 0,005 mm asti; mikroreiät, joiden halkaisija on 0,003 mm; mikrohalkaisijaiset tangot alkaen 0,01 mm. Nämä eivät ole vain prototyyppisaavutuksia – ne ovat tuotannon kannalta tärkeitä lääketieteellisten, puolijohde- ja optisten viestintäkomponenttien mittasuhteita.
Muovaavia ja vaikeasti pidettäviä osia: materiaalin valintaan, lämpökäsittelyyn ja jännityksenhallintaan liittyvä oma näkemys antaa Sanluolle mahdollisuuden koneistaa ohutseinäisiä, ohuita tai muuten vääristymille alttiita geometrioita menettämättä submikronista ikkunaa. Tiukan toleranssityön raportoitu 99,8 %:n pätevyysaste heijastaa tätä prosessin hallintaa, ei yhtä tarkastustulosta.
Submikronin tarkkuus riippuu muustakin kuin koneen resoluutiosta. Materiaalin työstettävyys, lämpöstabiilisuus ja jälkikäsittelyvaste määräävät, kestääkö mikronitason toleranssi lopputarkastukseen asti. Sanluo prosessoi lähes kaiken kotimaan markkinoilla olevan konepajamateriaalin ja prosessin reitti valitaan sen mukaan.
|
Materiaaliryhmä |
Esimerkkejä |
Submikronin huomioiminen |
|
Metallit |
Implantti/interventiolaatuinen ruostumaton teräs, titaaniseos, korkean lämpötilan seos, molybdeeni, volframi, alumiiniseos, kupariseos, muottiteräs, jauhemainen pikateräs |
Työkalun kulumista, jäännösjännitystä ja lämpökäsittelyn vääristymiä on valvottava lopullisen toleranssialueen suojaamiseksi. |
|
Hauraita materiaaleja |
Timantti, kvartsi, optinen lasi, keramiikka, volframiteräs |
Hionta- ja EDM-reitit ovat usein edullisia; reunahalkeuksesta ja mikrohalkeamien hallinnasta tulee rajoittava tekijä. |
|
Tekniset muovit |
PEEK, PEI, PAI, UPE |
Puristusvoima ja lämpölaajeneminen voivat muuttaa submikronisia mittoja; kalustesuunnittelu ja lämpötilan säätö ovat ratkaisevia. |
Integroitu pintakäsittely – alipainelämpökäsittely, anodisointi, elektrolyyttinen kiillotus ja erilaiset pinnoitteet – on saatavilla, jotta valmiit osat saapuvat valmiina vaativiin ympäristöihin. Tällä on merkitystä, koska tarkkuuskomponenttien koneistus submikronin tarkkuudella on harvoin pelkkä koneistus; loppupään prosessit voivat siirtää ulottuvuuksia, jos niitä ei ole suunniteltu reittiin.
Submikronin työn kysyntä tulee sovelluksista, joissa mikronitason poikkeama muuttaa toimintaa, turvallisuutta tai tuottoa. Sanluon tuotantokokemus on keskittynyt neljälle säännellylle ja teknisesti vaativalle toimialalle.
Lääketieteelliset laitteet: interventiokammioiden apujärjestelmän pumput, glaukooman kirurgiset työkalut, tekosydänkomponentit, verisuonistentin osat ja sappikivien hiontapäät. Näissä komponenteissa pinnan viimeistely ja reunan laatu voivat vaikuttaa hemoyhteensopivuuteen ja leikkaustuloksiin yhtä paljon kuin mittojen sietokykyyn.
Puolijohdelaitteet: opto-tankojen konepinnoituskalusteet, tyhjiökalusteet, timanttipiikiekkohiomaveitset ja elastiset tuet. Submikroninen tasaisuus ja reiän sijainnin tarkkuus vaikuttavat suoraan pinnoitteen tasaisuuteen ja kiekkojen käsittelyn toistettavuuteen.
Optinen viestintä: tarkkuusoptiset komponentit ja pinnoitteisiin liittyvät osat, joissa pinnan karheus submikronin alueella vähentää sirontahäviötä ja parantaa kytkentätehoa.
Tieteellinen tutkimus: yliopistojen ja instituutioiden T&K-projektit, jotka vaativat kertaluonteisia tai vähäisiä osia standardien koneistusluetteloiden ulkopuolella. Sanluo tukee yhden kappaleen vähimmäistilausmääriä, mikä on epätavallista tämän mittakaavan tehtaalla ja on erityisen olennaista suunnittelua iteroiville tutkimusryhmille.
Näillä aloilla yhteinen säiettä on, että tarkkuuskomponenttien koneistus submikronin tarkkuudella on määritelty, koska epäonnistumisen kustannukset – kliininen, tuotto tai kokeellinen – ovat paljon korkeammat kuin osan kustannukset.
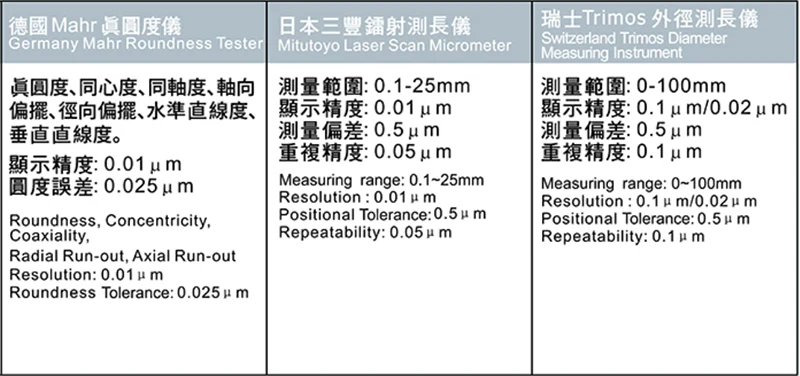
Mittatarkastus: koordinaattimittauskoneet 0,002 mm:n mittaustarkkuudella mittojen ja reiän etäisyyden toleranssia varten; laserinstrumentit, ultratarkat mikrometrit, mikrometrit, noniersatulat, tulppamittarit, rengasmittarit ja kierremittarit halkaisijan ja pituuden tarkistamiseen.
Geometrinen tarkastus: pyöreys, tasaisuus, kohtisuoraisuus, samankeskisyys, juoksu ja sijainnin toleranssi tarkistetaan tällä sivulla ilmoitetuissa ikkunoissa – esimerkiksi pyöreys 0,0005–0,005 mm ja sijainnin toleranssi 0,002–0,05 mm. Tehtaan työpisteen tarkkuustaulukko määrittää tasaisuuden 0,0003 mm asti, yhdensuuntaisuuden 0,001 mm, kohtisuoran 0,001 mm, symmetrian 0,002 mm ja sijaintitoleranssin 0,002 mm.
Tuotantoennätys: vuosituotanto 200 000 kappaletta tiukoilla toleransseilla, 99,8 %:n pätevyysaste ja yli 1,3 miljoonaa monimutkaista tarkkuusosaa toimitetaan. Yritys toimii ISO9001- ja ISO14001-laatujärjestelmästandardien mukaisesti, ja sillä on omistautuneita prosessiinsinöörejä, laatuinsinöörejä, suunnittelijoita, ohjelmoijia ja koneenkäyttäjiä – yhteensä yli 230 työntekijää.
Koneen kapasiteetti asettaa toleranssin katon. Sanluon huipputarkkuusalusta sisältää lineaarimoottorikäyttöisiä ja mikronitason viisiakselisia laitteita, jotka on konfiguroitu osiin, joissa mitat ja pinnan laatuvaatimukset ovat samanaikaisia eivätkä peräkkäisiä.
|
Parametriluokka |
Parametrien tiedot |
|
Ytimen sijoittelu |
Submikronin tason erittäin tarkkaan koneistukseen |
|
Ajojärjestelmä |
Kaikki kolme akselia käyttävät kaksoislineaarimoottorikäyttöä |
|
Avaimen tarkkuus |
Toistuva paikannustarkkuus jopa 0,8 mikronia; reiän sijainnin tarkkuus alle 1 mikroni 100 mm:n alueella |
|
Ydintekniikka |
Integroitu suorakäyttö, lämpötilan säätö, itse kehitetty JD60 CNC-järjestelmä ja erittäin tarkka servokäyttöjärjestelmä |
|
Ydin etu |
Sitoutunut siihen vaikutukseen, että "pinta on toiminnallinen pinta" |
|
Tyypillinen sovellus |
tarkkuusoptisten muottien, puolijohdeosien ja erittäin tarkkojen rakenneosien tiukka toleranssikoneistus |
|
Parametriluokka |
Parametrien tiedot |
|
Ytimen sijoittelu |
Korkea dynaaminen suorituskyky ja erittäin tarkka pienikokoisten, korkean lisäarvon osien koneistus |
|
Avaimen tarkkuus |
Toistuva paikannustarkkuus 0,0005 mm, paikannustarkkuus < 0,002 mm |
|
Karajärjestelmä |
Karan maksiminopeus 60 000 rpm |
|
Rakenteelliset ominaisuudet |
Kompakti rakenne, kokonaispaino 550 kg; kolmikerroksinen työkalumakasiini, jossa on 60 työkalua; käsittelyalueen lavajärjestelmä sisältää 6 nollapistekiinnitystä |
|
Energiansäästö |
Erittäin alhainen energiankulutus (<500W), varustettu öljysumunkerääjällä |
|
CNC-järjestelmä |
Saksalainen Beckhoff-järjestelmä |
|
Isku (X/Y/Z) |
78/56/50 mm |
|
Tyypillinen sovellus |
pienikokoisten teknisten komponenttien ja pienten jalometalliosien tiukka toleranssikoneistus |
Submikronin projekti alkaa yleensä ennen kuin ensimmäinen siru leikataan. Sanluon työnkulku on suunniteltu ottamaan pintaan toleranssi-, materiaali- ja tarkastusrajoitukset tarjous- ja prosessisuunnitteluvaiheessa, mikä vähentää myöhäisen vaiheen mittapoikkeaman riskiä.
Tekninen käyttöliittymä: prosessiinsinöörit ja laatuinsinöörit tarkastelevat piirustuksen yhdessä ja merkitsevät erityistä kiinnitystä vaativat ominaisuudet, prosessin tarkastuksen tai erilaisen koneistusreitin. Osien tai työkalujen suunnittelu, käsittely, kokoonpano ja virheenkorjaus voidaan suorittaa itse.
Tuotantosykli: 3-20 päivää, riippuen monimutkaisuudesta ja materiaalista. Tämän sivun tuotantokapasiteettitaulukossa näkyy 1–999 999 kappaletta, ja todellinen sykli vahvistetaan tilaustarkistuksessa.
Pakkaus: logistiikkapakkaus noudattaa asiakkaan määrittelemiä standardeja tai sisäisiä standardeja. Ulkopakkauspakkaus kestää tunnin veteen upotuksen, eikä se vahingoita osia, kun ne pudotetaan vapaasti 1 metrin korkeudesta – käytännöllinen suoja mikrometrin alapuolella oleville osille, joiden reunat ja pinnat ovat haavoittuvia kuljetuksen aikana.
Ostajille, jotka hankkivat tarkkuuskomponenttien työstöä submikronin tarkkuudella Kiinasta, tämä teknisen tarkastelun, määritellyn sykliajan ja suojapakkauksen yhdistelmä vähentää ei-teknisiä riskejä, jotka usein heikentävät muuten kykenevän koneistustoimittajan toimintaa.
Ensimmäinen, toleranssivaatimukset on sidottu nimettyihin prosessireitteihin: CNC-jyrsintä ±0,002 mm, hionta ±0,001 mm, sveitsisorvaus ±0,003 mm ja EDM ±0,002 mm.
Toinen, monimutkaisen osan kuori on ilmoitettu betonimitoissa: osan vähimmäiskoko 0,08 × 0,08 mm, mikrorakenteet 0,005 mm, mikroreiät 0,003 mm ja tangot, joiden mikrohalkaisija on 0,01 mm.
Kolmanneksi, laatuennätys mitataan määrällisesti: 200 000 kappaletta vuosituotantoa, 99,8 %:n pätevyysaste ja 1,3 miljoonaa toimitettua monimutkaista osaa.
Neljäs, asiakaskuntaan kuuluvat Huawei, BYD, Foxconn, Advanced Microelectronics ja Mindray Medical – suhteet, jotka asettavat toimittajalle auditointi- ja toistettavuusvaatimukset.
Hankintaryhmälle, joka arvioi tarkkuuskomponenttien työstöä submikronin tarkkuudella, nämä tosiasiat muodostavat perustan toimittajan pätevöitymiselle, joka menee esitteen kieltä pidemmälle. Ne voidaan tarkistaa piirustuksista, tarkastusraporteista ja tehdasasiakirjoista.
V: Pienin osan koko on 0,08 × 0,08 mm. Mikrorakenteet voivat laskea halkaisijaltaan 0,005 mm:iin ja mikroreiät 0,003 mm:iin. Näitä mittoja tukevat erittäin tarkat alustat, mukaan lukien lineaarimoottorikäyttöiset työstökeskukset ja mikronitason viisiakseliset laitteet.
V: Lanka-EDM- ja sähköpurkauskoneistusta käytetään yleisesti karkaistuissa materiaaleissa, jolloin saavutetaan ±0,002 mm:n tarkkuus. Tarkkuushiontaa käytetään myös siellä, missä geometria sallii, ±0,001 mm:n tarkkuudella ja pinnan karheudella alle Ra 0,01 μm mikrohionnassa.
V: Mittatarkastuksessa käytetään koordinaattimittauskoneita, joiden mittaustarkkuus on 0,002 mm, täydennettynä laserinstrumenteilla, erittäin tarkoilla mikrometreillä, pistokemittareilla, rengasmittareilla ja kierremittareilla. Geometriset toleranssit, kuten pyöreys, tasaisuus, kohtisuoraisuus ja sijaintitoleranssi, tarkistetaan ilmoitettuja ikkunoita vastaan.
V: Sanluo prosessoi implantti-/interventiolaatuista ruostumatonta terästä, titaaniseosta, korkean lämpötilan metalliseosta, molybdeeniä, volframia, alumiiniseosta, kupariseosta, muottiterästä, jauhemaista nopeaa terästä ja rakenneterästä; hauraat materiaalit, kuten timantti, kvartsi, optinen lasi, keramiikka ja volframiteräs; ja tekniset muovit, mukaan lukien PEEK, PEI, PAI ja UPE.
V: Tuotantosykli on 3–20 päivää osan monimutkaisuudesta, materiaalista ja tarkastusvaatimuksista riippuen. Kiinteä sykli vahvistetaan piirustuksen ja prosessireitin teknisen tarkastelun jälkeen.
V: Kyllä. Yhden kappaleen vähimmäistilausmääriä tuetaan, mikä koskee tutkimusprojekteja, suunnitteluiteraatioita ja pienten puolijohde- tai lääketieteellisten laitteiden ohjelmia. Tuotantokapasiteettitaulukossa on valikoima 1–999 999 kappaletta.
V: Logistiikkapakkaukset noudattavat asiakkaan määrittelemiä standardeja tai sisäisiä standardeja. Ulkopakkaus kestää tunnin veteen upotuksen ja suojaa osia vaurioilta, kun ne pudotetaan vapaasti 1 metrin korkeudesta.
V: Yritys toimii ISO9001- ja ISO14001-laatujärjestelmästandardien mukaisesti. Tila on kooltaan lähes 8 000 neliömetriä, ja se työllistää yli 230 henkilöä, ja se on ollut toiminnassa vuodesta 2007.
Osoite
Rakennus A1, Yufeng Industrial Park, Guangmingin alue, Shenzhen, Kiina
Puh
Sähköposti