Abstrakti
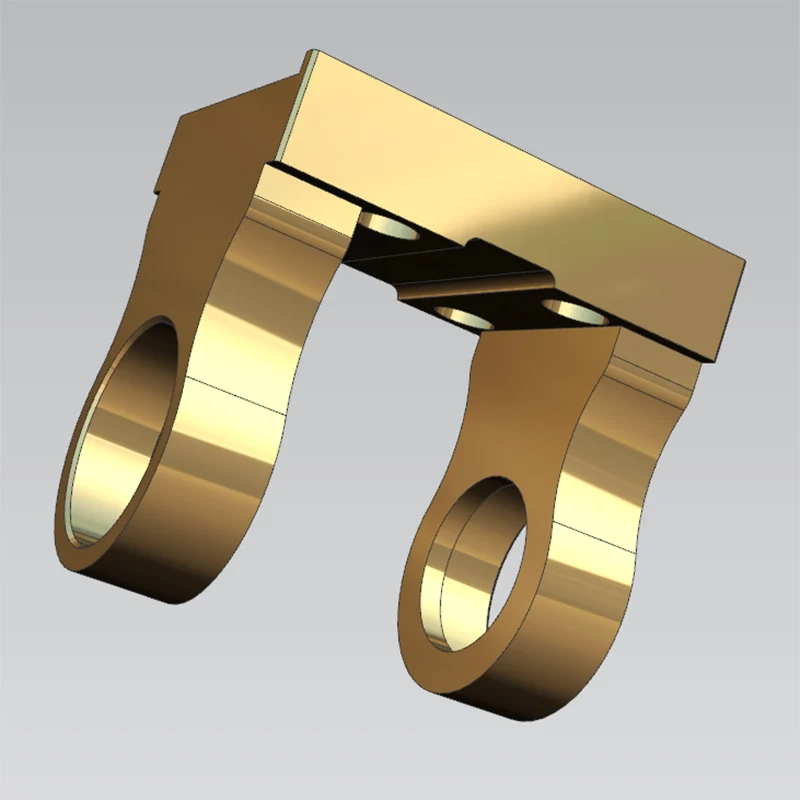
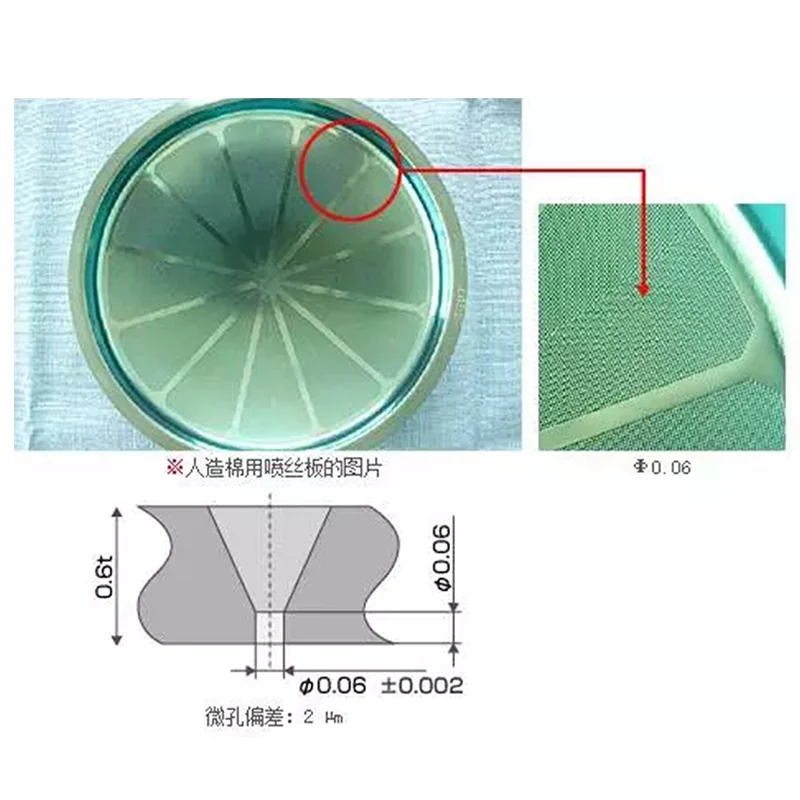
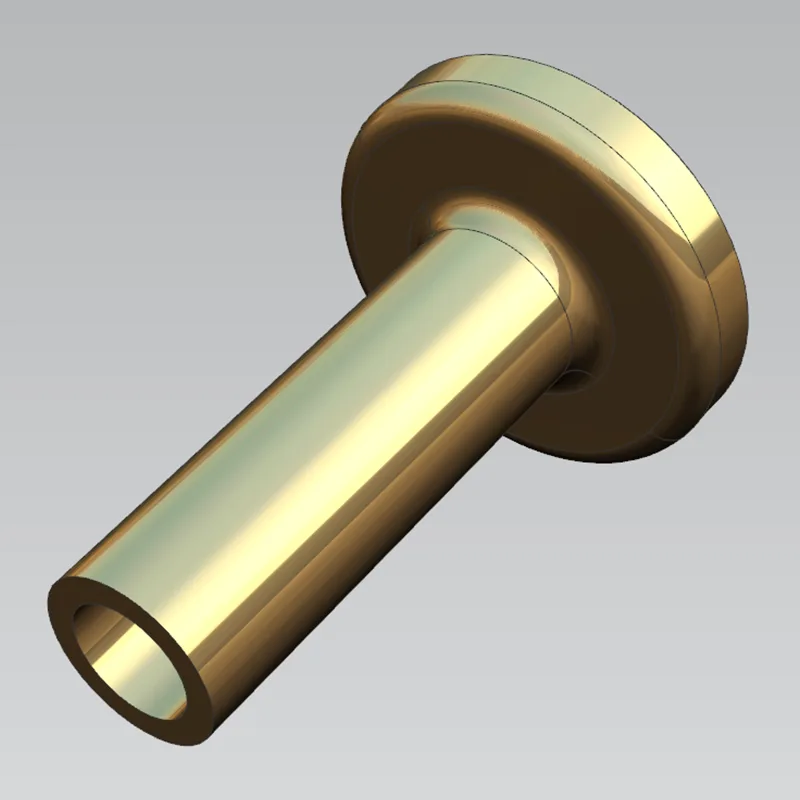
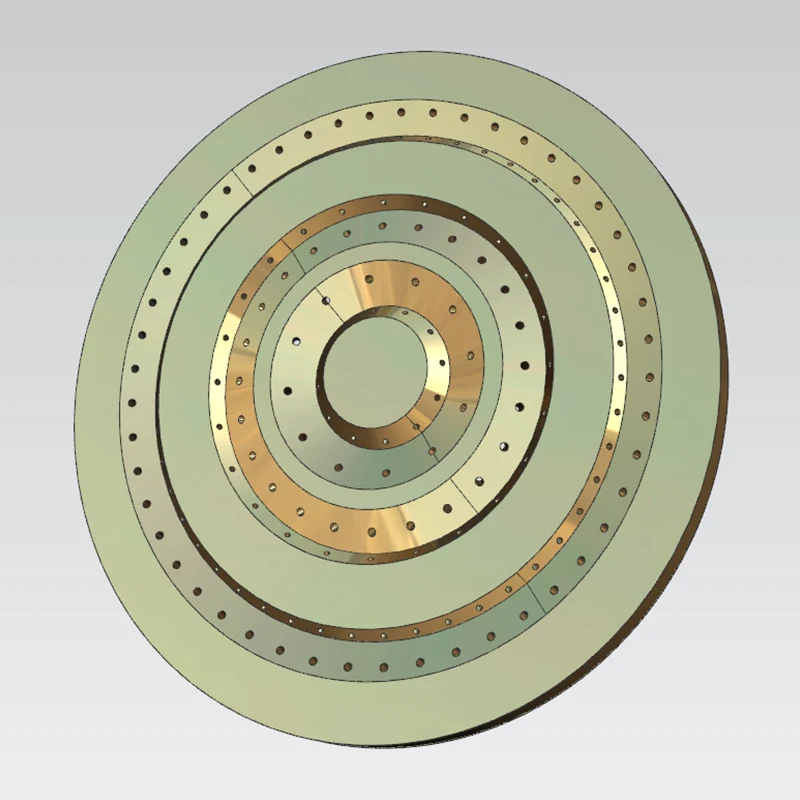
Erittäin tiukka mittatoleranssi, erittäin sileä pintakäsittely ja tasainen eräsuorituskyky ovat modernin edistyneen valmistuksen keskeisiä kilpailutekijöitä.Tarkkuus CNC-työstötoimii perustavana valmistusteknologiana, joka muuttaa erittäin tarkat suunnittelupiirustukset fyysisiksi toiminnallisiksi komponenteiksi. Tämä sisältö käsittelee täydellistä teollista logiikkaa vakaan ultratarkkuuskomponentituotannon takana. Se kattaa huippuluokan laitteiden konfiguroinnin, äärellisten elementtien avustetun prosessin optimoinnin, suljetun silmukan laaduntarkastusjärjestelmät, materiaalikohtaiset prosessointijärjestelmät ja vertikaaliset sovellusskenaariot ilmailun, lääketieteellisen implantoinnin, optisten instrumenttien ja puolijohdelaitteistojen osalta.
Kaikki mainitut mitta-, geometriset- ja pinnankarheusindikaattorit ottavat käyttöön kvantitatiivisia teollisia testitietoja, poistaen epämääräiset kuvailevat lausunnot ja esittävät toistettavia teknisiä ohjauskehyksiä valmistajille, jotka tavoittelevat mikroni- ja submikronin työstötarkkuutta. Sisällössä vältetään taloudelliset arviointimitat ja keskitytään kokonaan teknisiin iteraatiopolkuihin, laitteiden yhteensopivuussääntöihin ja standardoituihin laadunvalvontatyönkulkuihin, jotka ylläpitävät pitkän aikavälin vakaata tarkkuustulosta massatuotantoympäristöissä.
Sisällysluettelo (Napsauta otsikoita siirtyäksesi vastaaviin osioihin)
- 1. Kehittyneiden laitteiden perustavanlaatuinen asema erittäin tarkoissa valmistustyönkuluissa
- 2. Mitattavissa olevat mitat ja geometriset toleranssin hallinnan vertailuarvot
- 3. Digitaalisen prosessin optimointi: CAM-ohjelmointi ja parametrien kalibrointi
- 4. Täysijaksoinen suljetun kierron laadunhallintajärjestelmä
- 5. Metallien ja keramiikan materiaalien eriytetyt käsittelyratkaisut
- 6. Korkean teknologian teollisuuden sovellusskenaariot ja tarkkuusstandardit
- 7. Submicron Ultra-tarkkuuskoneistuksen usein kysytyt kysymykset
- 8. Mukautetut erittäin tarkat komponenttien yhteistyökanavat
1. Kehittyneiden laitteiden perustavanlaatuinen asema erittäin tarkoissa valmistustyönkuluissa
Jokainen komponenttien muodostamisen aikana luotu submikronitason mittatulos perustuu erittäin tarkkaan laitteistoon, jossa on erittäin pieni mekaaninen virhe. Työstökoneiden konfiguraatio määrittelee suoraan työstötarkkuuden ylärajan teollisuuspajoissa ja korvaa vanhentuneet yksiakseliset laitteet nykyaikaisilla moniakselisilla vivustoprosessoinneilla.
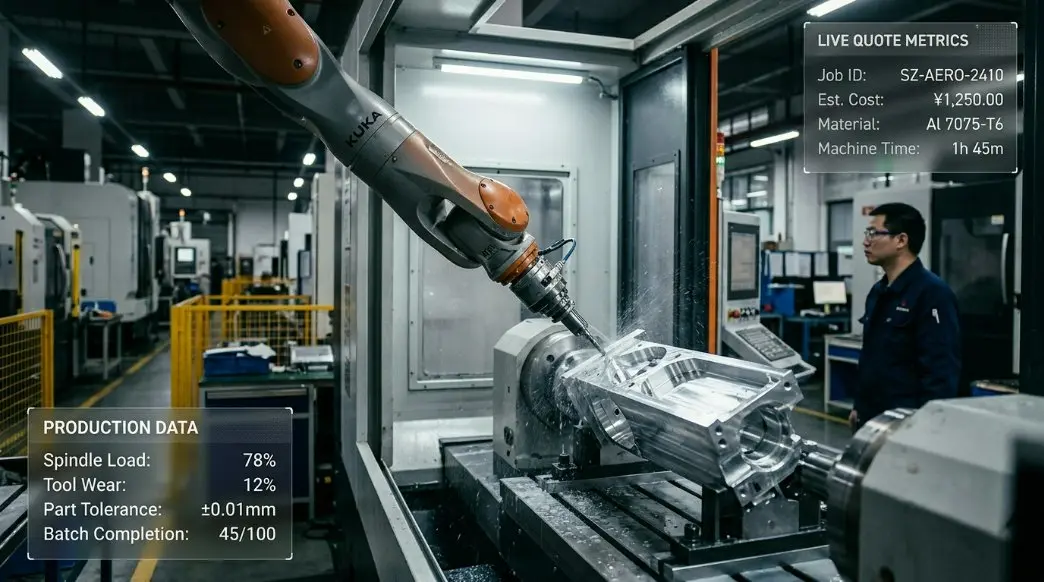
Ammattimaiset tarkkuustyöpajat käyttävät yli kahdeksankymmentä huippuluokan CNC-laitetta, mukaan lukien viisiakseliset käsittelykeskukset, nopeat jyrsinkoneet ja tarkkuussorvit. Tuotantolinjalla on kansainvälisesti tunnettuja laitemerkkejä, kuten saksalainen DMG, japanilainen Makino ja Fanuc, jotka kattavat kovien materiaalien ja ohutseinäisten mikrokomponenttien monipuoliset käsittelyvaatimukset.
Neljä ydinlaitteiston ilmaisinta takaavat koneistuksen vakauden, mukaan lukien koneen alustan jäykkyys, lineaarisen ohjauksen tarkkuus, karan juoksuvirhe ja servopaikannustoistettavuus. Tiukka laitteistokalibrointi varmistaa karan juoksun alle 0,001 mm ja toistuvan paikannusvirheen 0,0008 mm:n sisällä, mikä eliminoi kumulatiivisen mittapoikkeaman jatkuvassa käsittelyssä.
Sopivat apulaitteet ja vakiolämpötilatyöpajat poistavat edelleen lämpömuodonmuutoksia ja manuaalisia mittausvirheitä. Tieteellinen laitteiden kaavoitus välttää tärinähäiriöt raskaan leikkauksen ja erittäin hienon viimeistelyn välillä ja rakentaa täydellisen laitteistoperustan tukemaan vakaataTarkkuus CNC-työstösuorituskykyä.
2. Mitattavissa olevat mitat ja geometriset toleranssin hallinnan vertailuarvot
2.1 Kansainvälisen toleranssiluokan käyttöönotto
Ammattimaiset valmistuspajat noudattavat tiukasti kansainvälisiä IT1-IT7-toleranssistandardeja kaikille valmiille komponenteille. Arvioidut toleranssialueet luokittelevat tuotantotehtävät sovellusskenaarioiden perusteella toteuttaen kohtuullisen resurssien allokoinnin ja tarkan laadunvalvonnan.
IT1–IT3 erittäin korkeat tarkkuusstandardit koskevat puolijohdesubstraatteja ja lääketieteellisten implanttien ydinosia, joiden mittatoleranssi on niinkin alhainen kuin ±0,0005 mm. IT4–IT7-standardit palvelevat ilmailualan rakennekomponentteja ja tarkkuusmuotteja tasapainottaen tuotannon tehokkuutta ja kokoonpanon tarkkuusvaatimuksia.
2.2 Geometrinen ja sijaintitoleranssiasetus
Muototoleransseja, mukaan lukien pyöreys, tasaisuus ja sylinterimäisyys, säädetään välillä 0,002–0,02 mm. Nämä osoittimet eliminoivat tehokkaasti toiminnan tärinän ja pinnan muodonmuutokset nopeasti pyöriville osille ja optisille asennusalustoille.
Paikkatoleranssit, kuten koaksiaalisuus ja pyöreä juoksu, on lukittu ±0,002–±0,03 mm:iin. Tiukka asennonsäätö varmistaa moniosaisten mekaanisten rakenteiden ja lääketieteellisten implanttien komponenttien korkean kokoonpanotarkkuuden.
2.3 Erätuotannon yhdenmukaisuusstandardit
Vakaa eräkonsistenssi on huippuluokan tarkkuusvalmistuksen ydinkynnys. Edistyneet korjaamot hallitsevat yhden erän mittavaihtelua ±0,005 mm:n sisällä CPK-arvon ollessa vakaasti yli 1,67.
Erien välinen mittaero on rajoitettu alle 0,003 mm:n, mikä varmistaa nollakokoonpanon epäsopivuuden pitkän jakson massatuotannossa ja takaa standardoidun erittäin tarkan tuotannon.
| Toleranssiluokitustyyppi | Ohjattu numeroalue | Tyypillinen sovellusskenaario | Tarkastuslaitteet |
|---|---|---|---|
| Mittatoleranssi IT1-IT3 | ±0,0001mm ~ ±0,0005mm | Keraamiset alustat, optiset pidikkeet | Erittäin tarkka CMM, lasermikrometri |
| Mittojen toleranssi IT4-IT7 | ±0,005 mm ~ ±0,015 mm | Ilmailu-osat, muotin ytimet | Kolmen koordinaatin mittauskone |
| Muototoleranssi | 0,002 mm ~ 0,02 mm | Pyörivät akselit, optiset tasaiset alustat | Pyöreysmittari, interferometri |
| Positiaalinen toleranssi | ±0,002mm ~ ±0,03mm | Turbiinin lavat, implanttiruuvit | Optinen komparaattori, CMM |
| Erän johdonmukaisuus | Eräero ≤ 0,003 mm, CPK ≥ 1,67 | Lääketieteelliset ja puolijohdemassaosat | SPC tiedonkeruujärjestelmä |
3. Digitaalisen prosessin optimointi: CAM-ohjelmointi ja parametrien kalibrointi
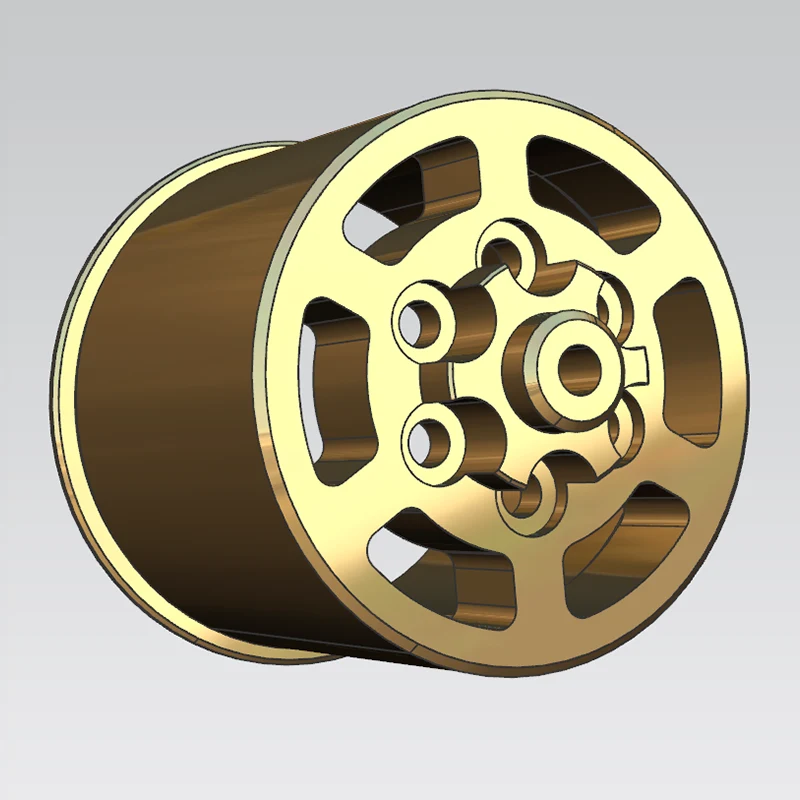
3.1 Äärillisten elementtien muodonmuutossimulaatio
Ennen muodollista käsittelyä elementtisimulaatio analysoi puristusvoiman, leikkausvoiman ja lämpöjännityksen jakautumisen. Järjestelmä laskee optimaaliset kiinnitysasennot ja varatun viimeistelyvaran työkappaleen muodonmuutosriskien poistamiseksi.
Hauraille keraamisille aihioille ja korkeakoville teräsmuotteille simulointi ennustaa halkeamisriskit ja säätää asteittain leikkaussyvyyttä välttäen sokkokoekäsittelyn aiheuttamaa materiaaliromua.
3.2 Erittäin tarkka CAM ja viisiakselinen simulointi
UG NX- ja Mastercam-ohjelmistot täydentävät 3D-mallinnuksen ja työkaluradan luomisen 0,001 mm:n laskentatarkkuudella. Kaikki viisiakseliset ohjelmat käyvät läpi täydellisen virtuaalisen simulaation törmäysten ja häiriöiden välttämiseksi ennen online-käyttöä.
Työkalun radat on jaettu rouhinta-, puoliviimeistely- ja viimeistelyvaiheisiin hierarkkisen materiaalinpoiston toteuttamiseksi, mikä varmistaa sekä työstötehokkuuden että erittäin tarkan pinnanlaadun.
3.3 Standardoitu viimeistelyparametrijärjestelmä
Viimeistelyparametrit standardoidaan materiaaliominaisuuksien mukaan. Leikkaussyvyys, syöttönopeus ja karan nopeus on tarkasti kalibroitu muodostamaan vakaat käsittelyparametritietokannat toistuvaa projektisovellusta varten.
Tuodut PVD-pinnoitustyökalut ja erittäin tarkka työkalun asetustekniikka hallitsevat asennusvirheitä ±0,002 mm:n sisällä. Reaaliaikainen työkalun käyttöiän valvonta estää työkalun kulumisesta johtuvan kokopoikkeaman erätuotannossa.
- Vakiolämpötilainen jäähdytyskierto vähentää lämpömuodonmuutoksia nopean viimeistelyn aikana
- Segmentoitu leikkauspolku optimoi voimatasapainon ohutseinäisille komponenteille
- Materiaalikohtaiset parametriarkistot tukevat nopeaa räätälöityä tuotantoa
- Automaattinen karan esilämmitys eliminoi lämpölaajenemisvirheet
4. Täysijaksoinen suljetun kierron laadunhallintajärjestelmä
4.1 Tuotantoa edeltävä raaka-aineen tarkastus
Kaikille raaka-aineaihioille tehdään kovuus- ja tasaisuustestaukset ennen varastointia. Vialliset aihiot, joissa on sisäisiä halkeamia tai liiallisia mittapoikkeamia, eliminoidaan virheellisen käsittelyn välttämiseksi.
Räätälöidyt kalusteet suorittavat täysimittaisen kalibroinnin ennen käyttöä, mikä varmistaa, että paikoitusvirheitä ei välity valmiisiin työkappaleisiin.
4.2 Prosessin sisäinen SPC-reaaliaikainen valvonta
SPC-järjestelmä kerää mittatietoja reaaliajassa massatuotannon aikana ja muodostaa prosessin vaihtelun peruskäyrät. Kun tiedot lähestyvät toleranssirajoja, järjestelmä laukaisee automaattisen työkalun kompensoinnin ilman sammutustoimintoa.
Kaikki tuotantotiedot arkistoidaan pysyvästi prosessin täyden jäljitettävyyden ja jatkuvan prosessin optimoinnin tukemiseksi.
4.3 Täyden tarkastuksen viimeistelystandardit
Jokaisen erän ensimmäinen työkappale käy läpi 100 % täysimittaisen tarkastuksen CMM-laitteistolla. Massatuotanto alkaa vasta täydellisen pätevyyden todentamisen jälkeen.
Erittäin tarkat osat suorittavat täyden tarkastuksen, kun taas perinteiset tarkkuusosat toteuttavat kerrostetun näytteenoton. Pinnan karheus ja mikroskooppinen pursetarkastus varmistavat, että valmiin tuotteen pätevyysaste saavuttaa vakaasti 99,5 %.
5. Metallien ja keramiikan materiaalien eriytetyt käsittelyratkaisut
Eri raaka-aineilla on ainutlaatuiset fysikaaliset ominaisuudet, jotka vaativat kohdennettuja käsittelytekniikoita submikronin tarkkuuden saavuttamiseksi. Ammattipajat muodostavat kaksi ydinkäsittelyjärjestelmää korkean suorituskyvyn metalliseoksille ja teolliselle tarkkuuskeramiikalle.
5.1 Ilmailu ja lääketieteellinen metalliseoskäsittely
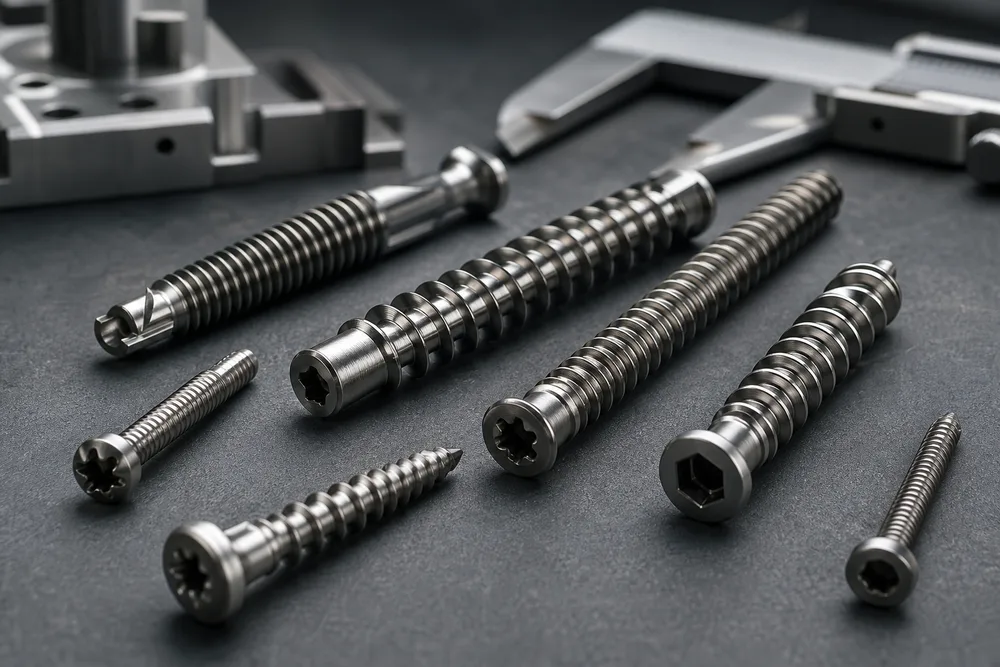
TC4-titaaniseos, 316L ruostumaton teräs ja nikkelipohjainen superseos käyttävät matalalämpöisiä ja vähävärisiä käsittelyjärjestelmiä. Lääketieteelliset implanttiruuvit saavuttavat ±0,001 mm:n ulkohalkaisijan tarkkuuden ja Ra 0,2 μm:n pinnan karheuden, mikä takaa erinomaisen biologisen yhteensopivuuden.
Jäähdytetyissä muottiteräksissä ja ilmailuseososissa käytetään erittäin jäykkää viisiakselista leikkausta monimutkaisen kaarevan pinnan tarkkuuden ja pitkän aikavälin rakenteellisen vakauden varmistamiseksi.
5.2 Erittäin tarkka keraaminen komposiittikäsittely
Tarkkuuskeramiikka käyttää ultraääni-apuleikkausta, lasermikromuovausta ja erityisiä jälkikäsittelytekniikoita, mikä rikkoo perinteisten metallinleikkausmenetelmien rajoitukset.
Keraamiset komponentit saavuttavat äärimmäisen tarkkuuden ±0,0001 mm ja Ra 0,02 μm pinnan karheutta, jota käytetään laajalti puolijohdesubstraateissa ja mekaanisissa tiivisteosissa. Tämä eriytetty käsittelyjärjestelmä laajentaa entisestään teknisiä rajojaTarkkuus CNC-työstö.
6. Korkean teknologian teollisuuden sovellusskenaariot ja tarkkuusstandardit
Erittäin tarkat komponentit toimivat keskeisinä toiminnallisina osina useilla huipputeollisuuden aloilla. Eri sovellusskenaarioissa on mukautettu toleranssi ja pintastandardit äärimmäisiin työympäristöihin sopeutumiseksi.
6.1 Ilmailu- ja avaruuslaitteiden komponentit
Ilmailu- ja avaruusturbiinien siivet käyttävät viisiakselista vivustokäsittelyä, mikä säätelee kierretyn pinnan poikkeamaa ±0,002 mm:n sisällä. Erittäin lujat rakenneosat säilyttävät vakaat mitat korkeissa lämpötiloissa ja suuressa kuormituksessa.
6.2 Lääketieteelliset implantit ja kirurgiset osat
Lääketieteelliset komponentit takaavat jäysteettomat erittäin sileät pinnat ja luokan 6 kierretarkkuuden. Tiukat bioyhteensopivuuden käsittelystandardit takaavat turvallisen ja vakaan sovelluksen ihmisen implantaatiossa ja kliinisessä kirurgiassa.
6.3 Optiset ja puolijohdelaitteet
Optiset osat ohjaavat kohtisuoraa 0,001 mm:n sisällä varmistaakseen vakaan kuvavaikutuksen. Puolijohdekeraamiset ja metalliset jigit säilyttävät submikronin paikannustarkkuuden tukeakseen korkean tarkkuuden sirujen valmistusta.
6.4 Pitkäikäinen tarkkuusmuottien käsittely
Muotin ytimet ja ontelot saavuttavat peilipintavaikutelman viimeistelyn ja kiillotuksen jälkeen. Vakaa ±0,002 mm mittatarkkuus tukee pitkän jakson, suuren volyymin standardoitua muottituotantoa.
Kattavat prosessointiominaisuudet, jotka kattavat kaikki huippuluokan teollisuudenalat,Shenzhen Sanluo Precision Technology Co., Ltd.tarjoaa vakaan räätälöityjen erittäin tarkkojen komponenttien toimituksen monille tunnetuille korkean teknologian yrityksille ympäri vuoden.
7. Submicron Ultra-tarkkuuskoneistuksen usein kysytyt kysymykset
Vakiolämpötilan työpaja ±0,5°C lämpötilan vaihtelun hallinnan kanssa on ydintakuu. Samaan aikaan vähävärinen vyöhyke, pölynpoistokierto ja vakaa kosteudenhallinta estävät tehokkaasti lämpömuodonmuutoksia, pinnan naarmuuntumista ja sähköstaattisia adsorptiovirheitä.
Keraamisilla materiaaleilla on erittäin alhaiset lämpölaajenemiskertoimet ja lämpötilan muodonmuutos on mitätön. Yhdessä ultraäänileikkauksen ja lasermikroprosessointitekniikan kanssa keraamiset komponentit voivat saavuttaa erittäin tiukan toleranssin, jota ei voida toteuttaa perinteisellä metallinkäsittelyllä.
SPC:n reaaliaikainen tiedonkeruu tarkkailee kokopoikkeamaa dynaamisesti. Järjestelmä säätää automaattisesti työkalun siirtymän kompensoidakseen työkalun kulumista ja mikromuodonmuutoksia ja säilyttää pitkän aikavälin mittavakauden ilman manuaalista toimenpiteitä.
Ra 0,2μm on yleisstandardi lääketieteellisille, ilmailu- ja optisille toiminnallisille pinnoille. Puolijohdeytimen keraamiset osat omaksuvat korkeamman Ra 0,02 μm:n erittäin sileän standardin täyttääkseen erittäin puhtaat elektroniset kosketusvaatimukset.
8. Mukautetut erittäin tarkat komponenttien yhteistyökanavat
Korkean teknologian teollisuuden räätälöityjen komponenttien vaatimukset edellyttävät ammattimaista täyden syklin teknistä tukea piirtämisestä toteutettavuusarvioinnista ja prosessisimulaatiosta prototyyppikoetuotantoon ja massatoimitukseen.
Kaikki räätälöidyt projektit tukevat yksilöllistä prosessikaavion säätöä eri materiaaleille, tarkkuusstandardeille ja sovellusympäristöille. Valmiiden tuotteiden mukana toimitetaan täydelliset tarkastusraportit ja prosessitietoarkistot asiakkaan laadunvarmistuksen tukemiseksi.
Kattaa metallin ja keramiikan erittäin tarkkoja käsittelytekniikoita, kypsä valmistusjärjestelmä täyttää täysin ilmailu-, lääke-, puolijohde- ja muottiteollisuuden räätälöidyt vaatimukset ja rakentaa vakaita pitkän aikavälin teknisiä yhteistyökanavia huippuluokan valmistusyrityksille.
Aloita mukautetun erittäin tarkan komponentin tekninen arviointi tänään
Jaa 3D-suunnittelupiirustuksesi, tavoitetoleranssistandardit ja materiaalispesifikaatiot saadaksesi ammattimaisen prosessin optimointianalyysin ja räätälöityjä käsittelyteknisiä ratkaisuja. Näytteiden toimituspalveluita ei ole saatavilla; kaikki komponenttien valmistus noudattaa tiukasti muodollisia räätälöityjä tuotannon työnkulkuja, joita tukevat täysimittaiset laaduntarkastusarkistot.
ota meihin yhteyttä